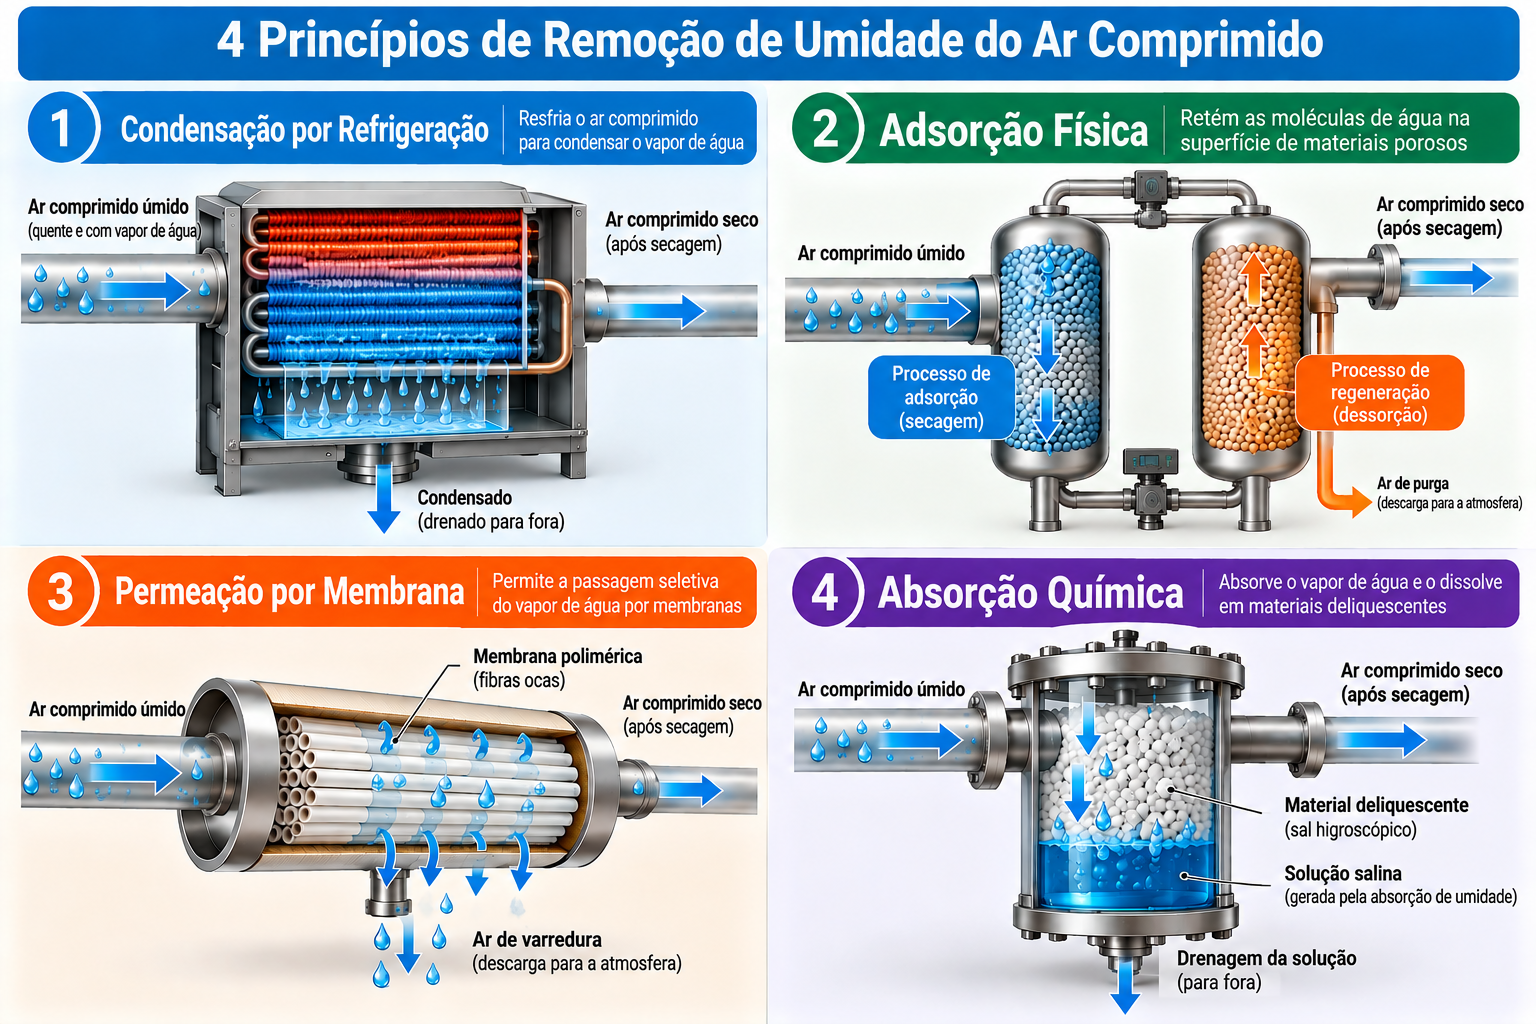
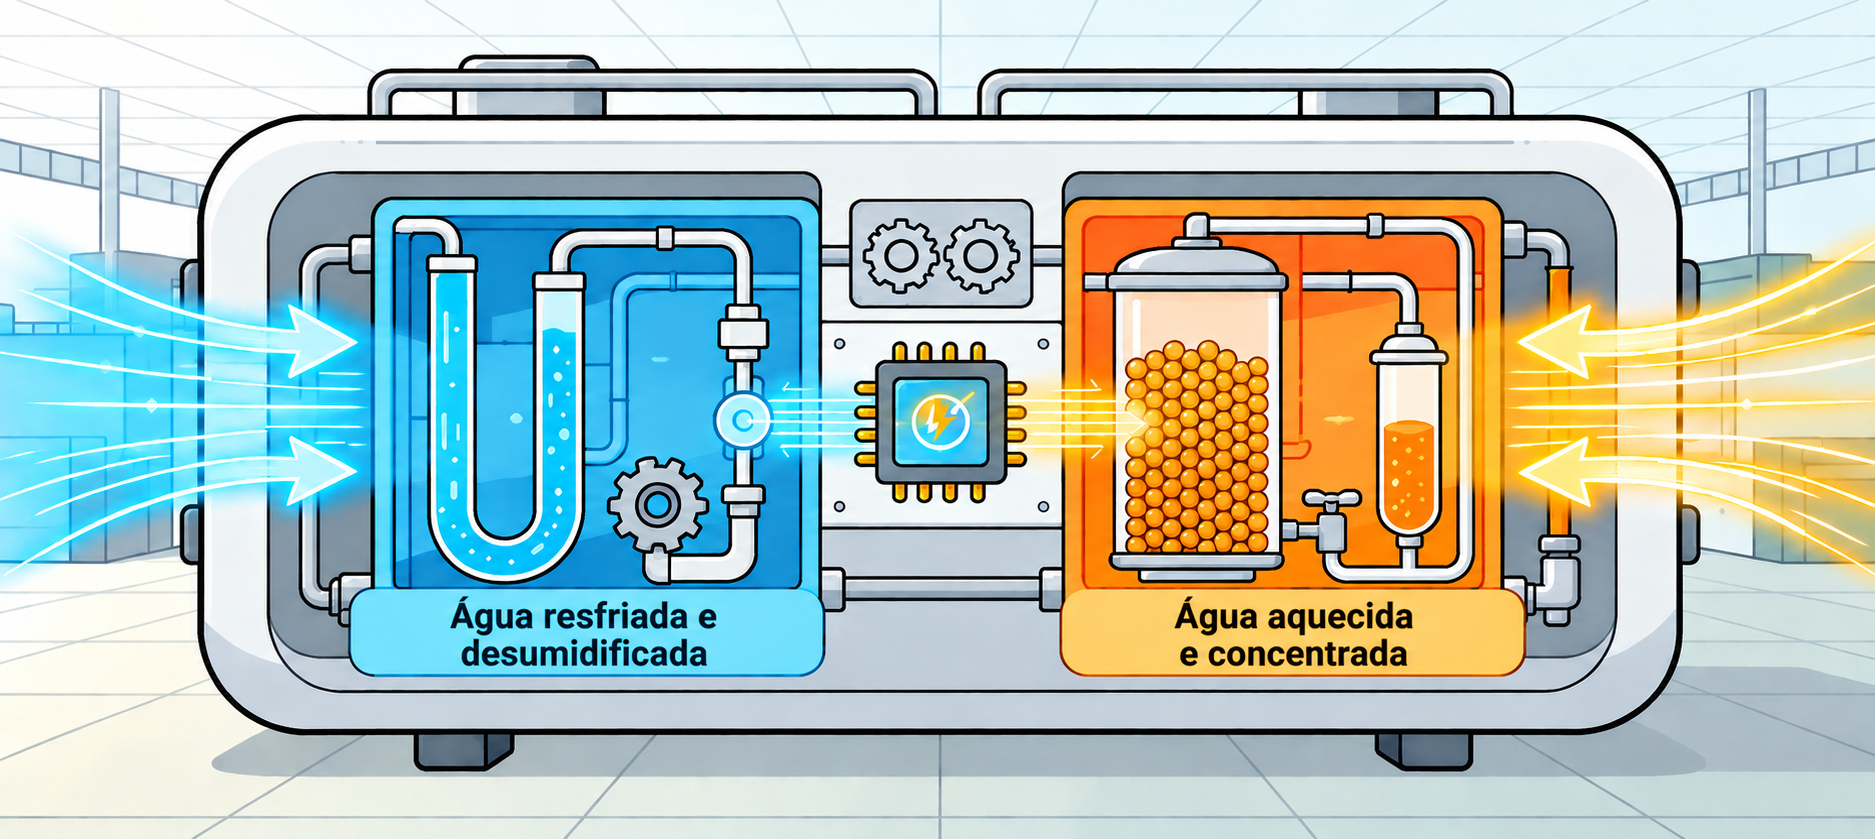
Grandes sistemas de ar comprimido que exigem baixos pontos de orvalho sob pressão devem considerar não apenas o desempenho de secagem, mas também a quantidade de ar comprimido consumida durante a regeneração do dessecante.
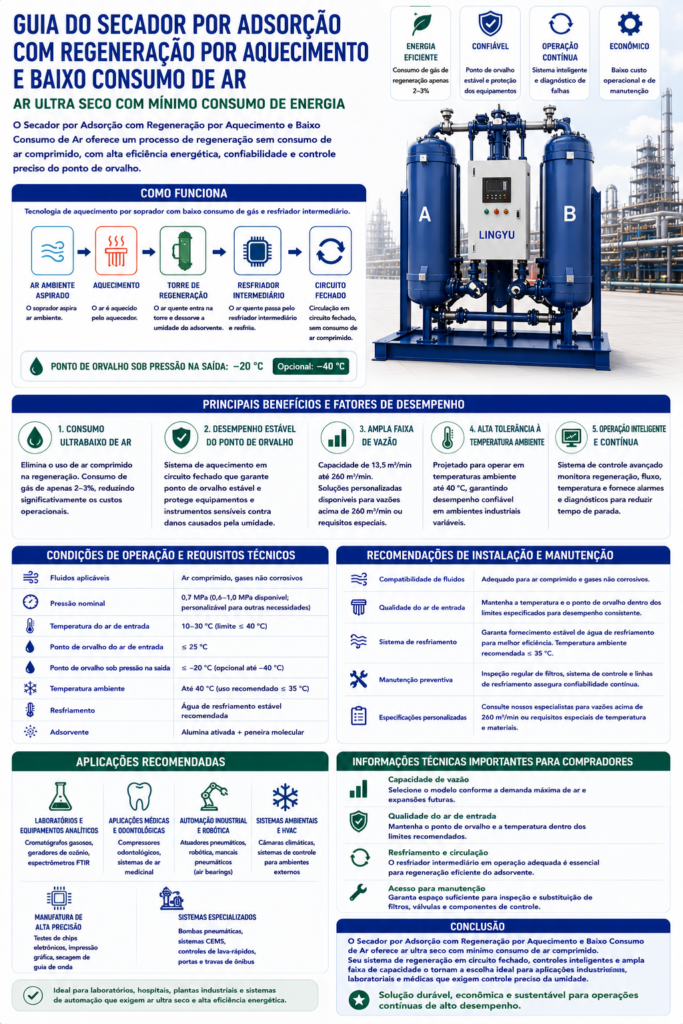
O Secador de Ar por Adsorção Regenerativo HRB-E com Soprador Aquecido e Baixo Consumo de Purga foi projetado para reduzir as perdas de ar de regeneração utilizando um soprador independente e ar ambiente aquecido externamente durante a etapa de aquecimento. Apenas uma quantidade relativamente pequena de ar seco produzido é necessária durante o resfriamento.
O HRB-E combina esse método de regeneração com consumo de ar de regeneração de 2–3%, controle inteligente de energia e configurações de ponto de orvalho sob pressão de −20 °C ou −40 °C.
Para usuários que desejam comparar outras tecnologias de adsorção, a linha de secadores de ar por adsorção da Lingyu inclui configurações sem calor, com purga aquecida, assistidas por soprador e com aproveitamento do calor de compressão.
Como Funciona o Secador HRB-E com Soprador Aquecido e Baixo Consumo de Purga
A Série HRB-E foi desenvolvida a partir do secador por adsorção regenerativo com purga aquecida, acrescentando um soprador independente.
Durante a etapa de aquecimento, o ar ambiente é aspirado para o sistema pelo soprador. O ar passa por um aquecedor externo e é elevado até a temperatura de regeneração necessária.
O ar aquecido entra então na torre em regeneração, onde transfere calor para o dessecante. À medida que a temperatura do dessecante aumenta, a umidade anteriormente adsorvida é liberada e removida do vaso de adsorção.
A principal diferença aparece durante a etapa de resfriamento. Em vez de continuar utilizando grandes quantidades de ar comprimido produzido durante toda a regeneração, o HRB-E utiliza apenas uma pequena quantidade de ar seco produzido — aproximadamente 2% da vazão do sistema — para resfriar o leito dessecante regenerado.
Isso reduz a perda de ar comprimido em comparação com métodos de regeneração que dependem mais intensamente de ar seco de purga.
O HRB-E É de Baixo Consumo de Purga, Não de Purga Zero
O HRB-E é um secador com soprador aquecido e baixo consumo de purga, e não um modelo de purga zero.
Seu consumo de ar de regeneração é de 2–3%. Portanto, descrições como “consumo zero de ar comprimido”, “0% de purga” ou “nenhum ar de produto é utilizado durante toda a regeneração” não se aplicam ao HRB-E.
Essas características pertencem ao secador por adsorção regenerativo com soprador aquecido e purga zero HRB-Z, que utiliza um intercooler e um sistema de resfriamento em circuito fechado, com consumo de ar de regeneração de aproximadamente 0%.
Manter as duas configurações tecnicamente distintas é importante:
HRB-E = baixo consumo de purga. HRB-Z = purga zero.
Por Que o Soprador Independente Reduz o Consumo de Ar Comprimido
Em uma configuração convencional com purga aquecida, o ar comprimido seco pode ser utilizado como gás de transporte durante a regeneração.
O HRB-E utiliza uma abordagem diferente durante a etapa de aquecimento. O ar ambiente é movimentado pelo soprador, aquecido externamente e conduzido através da torre em regeneração. Como o ar atmosférico, em vez do ar comprimido produzido, fornece o principal fluxo de regeneração durante o aquecimento, uma quantidade consideravelmente menor de ar comprimido é consumida.
O ar comprimido seco é necessário principalmente durante a etapa de resfriamento da regeneração.
É por isso que o HRB-E consegue reduzir o consumo de ar de regeneração para 2–3%, mantendo ao mesmo tempo o desempenho de secagem com baixo ponto de orvalho.
Em grandes instalações de ar comprimido, essa diferença torna-se cada vez mais importante, pois o ar de purga representa capacidade do compressor e energia elétrica que não podem ser utilizadas na produção.
Condições Operacionais Padrão
A Série HRB-E opera sob as seguintes condições padrão:
| Parâmetro | Especificação |
|---|---|
| Meio aplicável | Ar comprimido / ar não corrosivo |
| Pressão nominal de entrada | 0,7 MPa |
| Faixa de pressão de operação | 0,6–1,0 MPa |
| Temperatura nominal de entrada | 10–30 °C |
| Temperatura máxima de entrada | ≤40 °C |
| Ponto de orvalho do ar de entrada | ≤25 °C |
| Consumo de ar de regeneração | 2–3% |
| Ponto de orvalho sob pressão de saída | Configurações de −20 °C / −40 °C |
| Temperatura ambiente nominal | 35 °C |
| Faixa de temperatura ambiente de operação | 2–40 °C |
A distinção entre os valores de temperatura ambiente é importante: 35 °C é a temperatura ambiente nominal, enquanto 2–40 °C corresponde à faixa de temperatura ambiente de operação.
Por Que o Ponto de Orvalho do Ar de Entrada É Importante
O HRB-E especifica um ponto de orvalho do ar de entrada de ≤25 °C.
Esse parâmetro afeta a carga de umidade que entra no sistema de adsorção. Se o ar de entrada contiver umidade excessiva ou água líquida, o dessecante terá de lidar com uma carga maior de água em cada ciclo de adsorção, o que pode afetar a demanda de regeneração e a estabilidade do ponto de orvalho a longo prazo.
Por isso, o resfriamento a montante, a separação de umidade e a filtragem devem ser avaliados em conjunto com o secador por adsorção, em vez de dimensionar o HRB-E apenas com base na vazão.
Ponto de Orvalho sob Pressão de Saída: −20 °C ou −40 °C
O HRB-E está disponível com configurações de ponto de orvalho sob pressão de −20 °C / −40 °C.
O valor necessário deve ser determinado pelo processo a jusante. Um ponto de orvalho mais baixo não é automaticamente mais econômico. Se um processo operar de maneira confiável a −20 °C, especificar −40 °C sem uma exigência de processo pode aumentar desnecessariamente o custo do sistema ou a demanda de regeneração.
Portanto, a seleção deve começar pela definição do ponto de orvalho sob pressão realmente necessário, em vez de simplesmente solicitar o ar comprimido mais seco possível.
Controle Inteligente de Economia de Energia
O HRB-E inclui o sistema de controle multicore EBZ200-2 da Lingyu.
Sua estratégia de controle inteligente pode reduzir o consumo total de energia em mais de 10% em comparação com uma operação convencional de ciclo fixo.
Em vez de tratar todas as condições operacionais como idênticas, o controlador gerencia os processos de secagem e regeneração de acordo com os requisitos operacionais do sistema.
Para sistemas de ar comprimido de maior porte, isso é particularmente relevante, pois tanto o funcionamento do aquecedor quanto o momento da regeneração afetam o consumo de energia ao longo do ciclo de vida.
Controle Opcional de Economia de Energia Baseado no Ponto de Orvalho
Para aplicações com demanda variável de ar comprimido, o HRB-E também pode utilizar uma estratégia opcional de controle baseada no ponto de orvalho.
Quando a demanda de ar diminui ou o dessecante ainda não atingiu o final de sua capacidade efetiva de adsorção, o sistema pode prolongar o ciclo de adsorção em vez de realizar a comutação das torres apenas com base em um temporizador fixo.
Sob condições adequadas de carga variável, essa estratégia de controle pode reduzir o consumo total de energia em mais de 30%.
Esse valor aplica-se especificamente à estratégia de controle opcional em condições adequadas de carga variável e não deve ser interpretado como uma economia de energia garantida para todas as instalações.
Distribuição do Fluxo de Ar e Utilização do Dessecante
O desempenho do secador depende não apenas da temperatura de regeneração, mas também da uniformidade com que o ar comprimido atravessa o leito dessecante.
O HRB-E utiliza um distribuidor de fluxo especialmente projetado para melhorar a utilização do dessecante e, ao mesmo tempo, reduzir a queda de pressão do ar comprimido. O projeto também utiliza tubulação de ar de controle em aço inoxidável 304.
Um fluxo de ar mais uniforme ajuda a evitar sobrecargas localizadas no leito de adsorção e contribui para uma remoção de umidade estável a longo prazo.
Dessecante de Alto Desempenho e Componentes Principais
O HRB-E utiliza dessecante personalizado de alto desempenho com uma margem adicional de enchimento destinada a favorecer um desempenho confiável de adsorção e estabilidade a longo prazo.
Os principais componentes também incluem um soprador de alta pressão, válvulas pneumáticas de alto desempenho e um resfriador de alta eficiência projetado com o software de projeto térmico HTFS.
Esses componentes influenciam o fluxo de regeneração, a eficiência de aquecimento, a comutação dos vasos, a eficiência de resfriamento e a estabilidade da pressão. Portanto, a manutenção deve considerar o sistema de regeneração como um processo integrado, e não inspecionar apenas o dessecante.
Monitoramento Inteligente por Tela Sensível ao Toque
A configuração HRB-E inclui um controlador programável com tela sensível ao toque MCGS de 7 polegadas.
O controlador pode monitorar dinamicamente parâmetros como temperatura do ar de saída, temperatura de aquecimento, temperatura de exaustão da regeneração, pressão das torres A/B, pressão do soprador e, opcionalmente, ponto de orvalho sob pressão.
A comunicação RS-485 é fornecida como padrão, com soluções opcionais de IoT ou outros sistemas de comunicação disponíveis de acordo com os requisitos do projeto.
Essas funções são particularmente relevantes para centrais de ar comprimido, onde a operação do secador precisa ser monitorada juntamente com compressores e outros equipamentos de tratamento.
Faixa de Capacidade do HRB-E
A faixa padrão da Série HRB-E vai de 13,5 a 260 m³/min.
| Modelo | Vazão | Conexão | Potência Instalada | Dimensões |
| HRB-E100 | 13,5 m³/min | DN65 | 12,1 kW | 1416×950×2357 mm |
| HRB-E150 | 21,5 m³/min | DN65 | 19,5 kW | 1720×1000×2567 mm |
| HRB-E200 | 28,5 m³/min | DN80 | 22,8 kW | 1900×970×2533 mm |
| HRB-E300 | 37,0 m³/min | DN100 | 36,5 kW | 2000×1150×2823 mm |
| HRB-E500 | 55,0 m³/min | DN125 | 57,5 kW | 2850×1800×2959 mm |
| HRB-E800 | 85,0 m³/min | DN125 | 63,5 kW | 2930×1930×3075 mm |
| HRB-E1000 | 110 m³/min | DN150 | 77,5 kW | 3076×2347×3029 mm |
| HRB-E1400 | 140 m³/min | DN200 | 105,5 kW | 3700×2789×3307 mm |
| HRB-E1800 | 180 m³/min | DN200 | 146,5 kW | 4000×2898×3411 mm |
| HRB-E2100 | 210 m³/min | DN200 | 250,5 kW | 4100×2850×3450 mm |
| HRB-E2600 | 260 m³/min | DN250 | 257,5 kW | 4150×3000×3480 mm |
Para capacidades acima de 260 m³/min ou projetos que envolvam materiais, especificações ou temperaturas de operação especiais, recomenda-se uma avaliação técnica personalizada.
Para informações detalhadas sobre o equipamento, os usuários podem consultar a página do secador de ar por adsorção com regeneração aquecida por soprador.
Referência de Projeto com Soprador Aquecido e Baixo Consumo de Purga
Um projeto documentado com soprador aquecido e baixo consumo de purga utilizou oito secadores por adsorção regenerativos personalizados de 220 m³/min.
O desempenho exigido incluía ponto de orvalho sob pressão de ≤−40 °C, teor de óleo ≤0,01 ppm, tamanho de partículas ≤1 μm e consumo de ar de regeneração ≤3%.
A solução incorporou válvulas borboleta pneumáticas de alto desempenho, distribuição otimizada do fluxo de ar, controle avançado e adsorvente de alta qualidade. Para essa configuração de projeto, a economia de energia relatada foi de aproximadamente 8% em comparação com secadores convencionais com purga aquecida.
O valor aproximado de 8% é um resultado específico desse projeto e não deve ser interpretado como uma economia garantida para todas as instalações HRB-E.
A Filtragem Continua Sendo Necessária
Não se deve esperar que o secador por adsorção realize sozinho todas as funções de purificação do ar comprimido.
Água líquida, aerossóis de óleo e partículas sólidas que entram no sistema de adsorção podem afetar o desempenho do dessecante, a confiabilidade das válvulas e a operação a longo prazo.
Portanto, filtros de precisão para ar comprimido adequados podem ser integrados de acordo com a qualidade de ar comprimido necessária e o nível de contaminação a montante.
A configuração de filtragem deve ser selecionada como parte do sistema completo de tratamento de ar comprimido, e não adicionada como um acessório genérico.
Quando o HRB-E É Mais Relevante do Que um Secador sem Calor
O HRB-E torna-se particularmente relevante à medida que a vazão do sistema aumenta.
Um secador por adsorção convencional sem calor é mecanicamente simples, mas a regeneração pode consumir uma proporção maior de ar comprimido seco. Em um grande sistema de operação contínua, a energia do compressor representada por esse ar de purga pode se tornar economicamente significativa.
O HRB-E transfere a maior parte do fluxo de regeneração para um soprador independente de ar atmosférico e limita o uso de ar comprimido principalmente à etapa de resfriamento.
Portanto, sua principal vantagem de seleção é especificamente a baixa perda de ar comprimido durante a regeneração em capacidades de vazão médias e altas, e não uma afirmação genérica de maior eficiência em todas as condições operacionais.
Quando o HRB-Z Pode Ser Mais Adequado
Se o principal requisito do projeto for reduzir o consumo de ar comprimido de regeneração dos 2–3% do HRB-E para aproximadamente 0%, a arquitetura HRB-Z deve ser avaliada separadamente.
O HRB-Z adiciona um intercooler e utiliza circulação em circuito fechado durante o resfriamento do dessecante, evitando o consumo de ar seco produzido durante todo o processo de regeneração.
A distinção técnica é:
HRB-E = baixo consumo de purga. HRB-Z = purga zero.
Portanto, seus princípios de funcionamento devem permanecer separados ao avaliar a configuração de secador mais adequada.
Posicionamento da Aplicação
O HRB-E é particularmente relevante para sistemas industriais de ar comprimido de médio e grande porte nos quais são importantes uma baixa perda de ar de regeneração e a manutenção estável de um baixo ponto de orvalho.
Os requisitos específicos de ar de processo de cada setor devem então ser avaliados de acordo com a aplicação real, em vez de aplicar uma única lista genérica de aplicações a todas as instalações HRB-E.
Por exemplo, usuários com requisitos exigentes de ar de processo podem consultar as soluções da Lingyu para processamento químico.
Prioridades de Instalação e Manutenção
O planejamento da instalação deve prever espaço suficiente para o soprador, aquecedor, vasos de adsorção, sistema de exaustão, tubulações e acesso para serviços de manutenção de rotina.
Ao contrário da configuração HRB-Z, o HRB-E não especifica uma exigência externa de água de resfriamento em suas condições operacionais declaradas. Portanto, o fornecimento de água de resfriamento não deve ser apresentado como requisito padrão de instalação do HRB-E.
Durante a operação, deve-se prestar atenção ao estado do soprador, desempenho do aquecedor, válvulas pneumáticas, temperatura de exaustão da regeneração, pressões das torres, estado do sistema de controle, filtros e tendência do ponto de orvalho quando houver monitoramento instalado.
Comportamentos anormais de temperatura ou pressão durante a regeneração podem indicar um problema antes que o ponto de orvalho de saída apresente deterioração significativa.
Informações Necessárias Antes de Selecionar um Secador HRB-E
Antes de selecionar um modelo HRB-E, defina a vazão necessária, pressão de entrada, temperatura de entrada, ponto de orvalho de entrada, ponto de orvalho sob pressão de saída necessário, carga mínima/normal/máxima, horas de operação, filtragem a montante e se o custo do ar de purga representa uma preocupação importante para o sistema.
Para instalações com carga variável, determine também se o controle opcional baseado no ponto de orvalho é adequado.
Para capacidades acima da faixa padrão de 260 m³/min ou condições operacionais especiais, os usuários podem utilizar a página de contato da Lingyu para obter suporte técnico de configuração.
Conclusão
O Secador de Ar por Adsorção Regenerativo HRB-E com Soprador Aquecido e Baixo Consumo de Purga reduz as perdas de ar comprimido durante a regeneração utilizando um soprador independente e ar ambiente aquecido durante o aquecimento do dessecante, enquanto utiliza apenas uma pequena quantidade de ar seco produzido durante o resfriamento.
Suas principais características operacionais incluem consumo de ar de regeneração de 2–3%, pressão nominal de entrada de 0,7 MPa, pressão de operação de 0,6–1,0 MPa, temperatura nominal de entrada de 10–30 °C, temperatura máxima de entrada de ≤40 °C, ponto de orvalho do ar de entrada de ≤25 °C, configurações de ponto de orvalho sob pressão de saída de −20 °C / −40 °C, temperatura ambiente nominal de 35 °C e faixa de temperatura ambiente de operação de 2–40 °C.
Para grandes sistemas de ar comprimido, a principal questão de seleção não é simplesmente se o secador consegue atingir um baixo ponto de orvalho. A quantidade de capacidade de ar comprimido consumida durante a regeneração, juntamente com o consumo de energia do soprador/aquecedor e o perfil real de carga, deve ser considerada ao determinar se a regeneração com soprador aquecido e baixo consumo de purga é adequada.