Uma modernização voltada à economia de energia em um sistema de ar comprimido pode envolver reparo de vazamentos, redução de pressão, atualização de secadores ou melhoria no sequenciamento dos compressores. No entanto, após o comissionamento, duas perguntas ainda precisam ser respondidas:
Quanta energia foi realmente economizada?
O sistema atingiu o desempenho previsto sem comprometer a confiabilidade da produção?
Esse é o objetivo da aceitação de economia de energia em sistemas de ar comprimido.
Um processo estruturado de aceitação compara o desempenho após a modernização com uma linha de base válida, verifica a economia de energia em condições representativas de operação, identifica problemas remanescentes no sistema e estabelece uma nova referência para o gerenciamento energético de longo prazo.
O objetivo não é simplesmente confirmar que novos equipamentos foram instalados. É comprovar, por meio de dados mensuráveis, que o desempenho de todo o sistema de ar comprimido melhorou.
Por que a aceitação de economia de energia é importante?
Uma conta de eletricidade mais baixa após uma modernização pode parecer suficiente para comprovar que o projeto funcionou.
No entanto, o consumo de eletricidade isoladamente pode ser enganoso.
A produção pode ter diminuído. As horas de operação podem ter mudado. A demanda de ar pode estar menor. As condições sazonais também podem ser diferentes.
Por esse motivo, a aceitação de economia de energia deve avaliar o consumo elétrico juntamente com a vazão, a pressão de operação, a carga de produção e outras variáveis relevantes.
Um processo profissional de aceitação oferece três benefícios principais.

1. Verificar a economia real de energia
Toda modernização deve começar com objetivos claramente definidos, como:
- Reduzir o consumo de eletricidade dos compressores
- Reduzir o consumo específico de energia
- Reduzir vazamentos no sistema
- Reduzir a pressão de operação
- Melhorar a estabilidade da pressão
- Reduzir o funcionamento dos compressores em vazio
- Melhorar o sequenciamento dos compressores
A aceitação compara esses objetivos com o desempenho real após a modernização.
Um cálculo básico de economia de energia é:
Taxa de economia de energia = (Consumo de energia da linha de base − Consumo de energia após a modernização) ÷ Consumo de energia da linha de base × 100%
No entanto, esse cálculo só é significativo quando as condições de operação antes e depois são razoavelmente comparáveis.
2. Identificar problemas remanescentes no sistema
Uma modernização pode reduzir o consumo de energia e, ao mesmo tempo, introduzir novos problemas ou deixar questões existentes sem solução.
Alguns exemplos incluem:
- Configurações incorretas do inversor de frequência
- Sequenciamento inadequado dos compressores
- Flutuações excessivas de pressão
- Vazamentos de ar comprimido ainda existentes
- Queda de pressão inesperada
- Ar insuficiente durante picos de demanda
- Desempenho inadequado do secador
- Capacidade insuficiente de armazenamento ou distribuição
Os testes de aceitação ajudam a identificar esses problemas antes que o projeto seja considerado concluído.
3. Estabelecer uma nova linha de base de desempenho
Após a modernização, a condição de operação medida passa a servir como referência para futuras atividades de manutenção.
Os indicadores úteis podem incluir:
- Consumo total de eletricidade dos compressores
- Consumo específico de energia
- Vazão de ar comprimido
- Pressão da linha principal
- Pressão no ponto de uso
- Demanda de ar durante períodos de baixa produção
- Comportamento de carga dos compressores
- Ponto de orvalho sob pressão do secador
- Pressão diferencial dos filtros e do secador
Se esses indicadores se deteriorarem posteriormente, a equipe de manutenção poderá investigar a causa antes que as perdas de energia se tornem significativas.
O processo de aceitação de economia de energia em cinco etapas
Um procedimento prático de aceitação pode ser resumido da seguinte forma:
Preparação da linha de base → Teste de desempenho → Avaliação energética → Inspeção do sistema → Relatório de aceitação
Cada etapa responde a uma pergunta diferente sobre o sucesso da modernização.
Etapa 1: estabeleça uma linha de base válida
A primeira etapa é determinar como o sistema de ar comprimido operava antes da modernização.
Os dados úteis da linha de base podem incluir:
- Consumo de eletricidade dos compressores
- Horas de operação
- Produção
- Vazão de ar comprimido
- Pressão principal do sistema
- Pressão no ponto de uso
- Comportamento de carga/descarga dos compressores
- Demanda de ar durante períodos de baixa produção ou sem produção
Períodos anormais, como paradas, grandes manutenções, mudanças temporárias de produção ou falhas de equipamentos, não devem ser tratados como condições normais da linha de base.
Compare condições equivalentes de operação
Esse é um dos princípios mais importantes da aceitação.
Se a produção após a modernização for substancialmente menor do que antes, uma redução no consumo de eletricidade não representa automaticamente uma melhoria de eficiência.
Quando as condições de operação forem diferentes, devem ser utilizados indicadores normalizados.
Por exemplo:
kWh por unidade de produção
ou:
kWh por unidade de volume de ar comprimido fornecido
O objetivo é separar a verdadeira melhoria da eficiência do sistema das alterações na demanda de produção.
Etapa 2: teste o sistema sob cargas representativas
A aceitação deve refletir a forma como a instalação realmente opera.
Os testes devem incluir condições representativas, como:
- Pico de produção
- Produção normal
- Carga parcial
- Períodos de baixa produção
- Grandes eventos intermitentes de demanda de ar
Não existe uma única duração de teste adequada para todos os sistemas de ar comprimido.
O período de medição deve ser suficientemente longo para capturar o padrão normal de operação da instalação.
Meça o consumo de energia
As medições elétricas devem abranger os equipamentos afetados pela modernização.
Dependendo do escopo do projeto, isso pode incluir:
- Potência individual dos compressores
- Potência total do sistema de compressores
- Potência de entrada do inversor de frequência
- Principais equipamentos auxiliares
Os instrumentos de medição devem ser adequados à carga esperada e à precisão necessária.
Meça a vazão e a pressão
O consumo de energia deve sempre ser avaliado juntamente com a quantidade de ar comprimido fornecida.
As medições úteis incluem:
- Vazão total
- Pressão de descarga do compressor
- Pressão da linha principal
- Pressão no ponto de uso
- Pressão através dos principais equipamentos de tratamento
Isso evita que uma redução na demanda de ar seja relatada incorretamente como uma melhoria de eficiência.
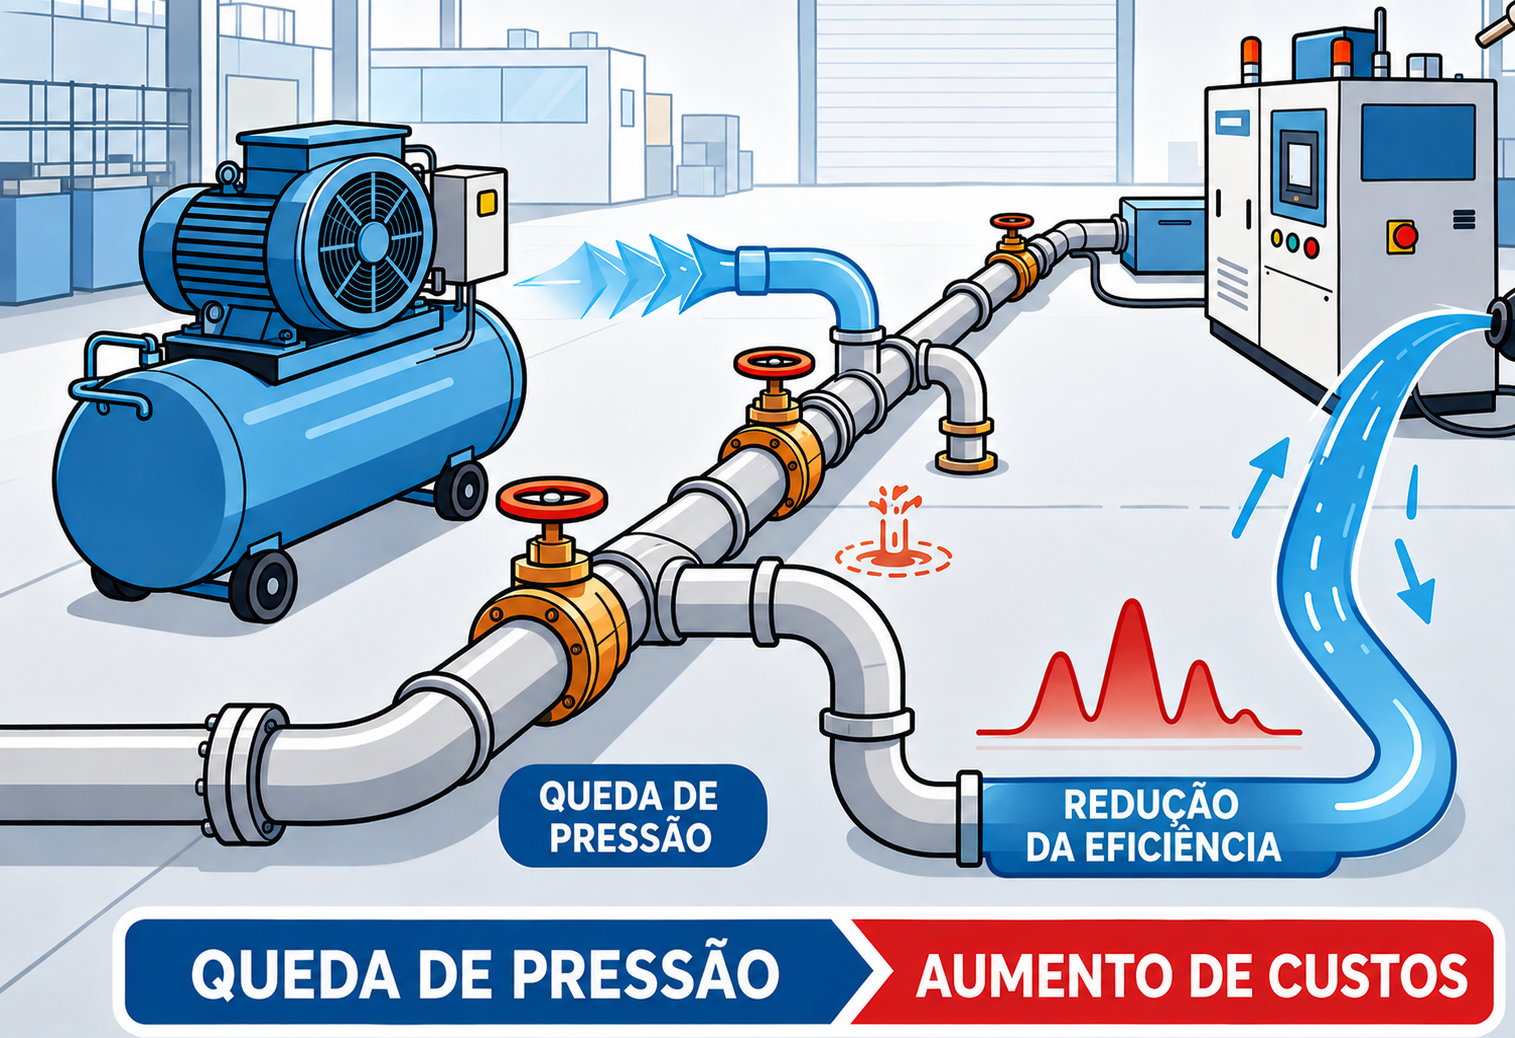
As medições de pressão também são úteis para identificar perdas desnecessárias no sistema. Consulte como a queda de pressão no ar comprimido afeta a eficiência do sistema para uma abordagem de diagnóstico mais detalhada.
Verifique os vazamentos
Se o reparo de vazamentos fizer parte da modernização, a condição de vazamento após o projeto também deve ser verificada.
Os métodos úteis podem incluir:
- Detecção ultrassônica de vazamentos
- Medição de vazão durante períodos de baixa produção
- Análise da operação dos compressores
- Teste de queda de pressão, quando apropriado
O teste de queda de pressão pode ser útil, mas um tempo fixo de queda de pressão não deve ser tratado como uma porcentagem universal de vazamento, pois o resultado depende do volume do sistema, da pressão, da temperatura e da configuração do teste.
Para um processo completo de gerenciamento de vazamentos, consulte a detecção e o reparo de vazamentos de ar comprimido.
Etapa 3: calcule e normalize a economia de energia
Depois de coletar dados representativos, o desempenho energético real pode ser avaliado.
Calcule a economia de energia
Para períodos diretamente comparáveis:
Economia de energia = Consumo de energia da linha de base − Consumo de energia após a modernização
Calcule a taxa de economia de energia
Taxa de economia de energia = Economia de energia ÷ Consumo de energia da linha de base × 100%
O resultado só deve ser interpretado depois de confirmar que os períodos medidos representam condições de operação comparáveis.
Avalie o desempenho energético específico
Para sistemas de compressores, o consumo específico de energia pode fornecer um indicador de eficiência melhor do que o consumo de eletricidade isoladamente.
Conceitualmente:
Consumo específico de energia = Energia elétrica de entrada ÷ Produção útil de ar comprimido
Para instalações orientadas à produção, outro KPI útil é:
Consumo de energia do ar comprimido por unidade de produção
Esses indicadores ajudam a determinar se o sistema está realmente mais eficiente, em vez de simplesmente produzir menos ar comprimido.
Estime a economia anual e o retorno do investimento
Quando o período medido for representativo:
Economia anual de energia = Economia de energia normalizada × Períodos anuais de operação
Em seguida, pode-se calcular um indicador financeiro simples:
Período simples de retorno = Investimento no projeto ÷ Economia monetária anual
Devem ser utilizadas as horas reais de operação e os preços reais da eletricidade, em vez de premissas genéricas.
Avalie o sistema completo
A economia de energia não deve ser calculada apenas com base na potência do compressor se a modernização afetar equipamentos de tratamento a jusante.
Dependendo do escopo do projeto, a avaliação também pode precisar incluir:
- Eletricidade consumida pelo secador por refrigeração
- Consumo de ar de purga do secador regenerativo
- Energia do aquecedor ou soprador do secador
- Queda de pressão dos filtros
- Queda de pressão do secador
- Equipamentos de resfriamento
Uma modernização do sistema deve reduzir o custo total de produção do ar comprimido utilizável — e não simplesmente transferir o consumo de energia de um componente para outro.
Etapa 4: verifique pressão, qualidade do ar, vazamentos e controles
Atingir apenas a meta de economia de energia não é suficiente.
O sistema ainda precisa fornecer a qualidade de ar comprimido e o desempenho de produção necessários.
Verifique a estabilidade da pressão
Meça a pressão em vários pontos:
Sala de compressores → Tratamento de ar → Linha principal → Ramal de produção → Ponto de uso
Isso ajuda a determinar se a modernização introduziu restrições excessivas ou flutuações de pressão.
Não aplique um único limite universal de variação de pressão a todas as instalações.
O critério de aceitação deve ser baseado na pressão exigida pelos equipamentos a jusante.
Verifique o desempenho do secador
Se o sistema incluir um secador de ar, confirme se o ponto de orvalho sob pressão na saída atende aos requisitos reais do processo.
Não aplique um único valor de PDP a todas as instalações.
Diferentes tecnologias de secagem são projetadas para diferentes requisitos de qualidade do ar. Por exemplo, um secador por refrigeração e um secador por adsorção não devem ser avaliados automaticamente com base no mesmo ponto de orvalho sob pressão.
O princípio correto de aceitação é:
Qualidade de ar exigida pelo processo = Qualidade de ar efetivamente fornecida
Inspecione os filtros e os equipamentos de tratamento de ar
Verifique se os equipamentos de tratamento fornecem a qualidade de ar necessária sem criar perdas de pressão desnecessárias.
As verificações típicas incluem:
- Pressão diferencial dos filtros
- Queda de pressão do secador
- Drenos de condensado
- Condição de operação do secador
- Sensores e instrumentos relevantes
A eficiência energética nunca deve ser obtida à custa da deterioração do desempenho do tratamento de ar.
Verifique os controles dos compressores
Em sistemas com inversor de frequência ou múltiplos compressores, verifique:
- Controle estável de velocidade
- Sequenciamento dos compressores
- Comportamento do compressor de carga base e do compressor de ajuste
- Resposta do equipamento em espera
- Controle de pressão
- Funções de alarme e proteção
Mesmo um compressor de alta eficiência pode operar de forma ineficiente se vários compressores permanecerem continuamente competindo entre si devido a uma lógica de controle inadequada.
Verifique novamente os reparos de vazamentos
Os vazamentos identificados anteriormente devem ser inspecionados novamente após o reparo.
Um vazamento não deve ser considerado solucionado simplesmente porque uma conexão foi apertada ou substituída.
O processo correto é:
Detectar → Registrar → Reparar → Verificar
Etapa 5: prepare o relatório de aceitação e a nova linha de base de monitoramento
O resultado final deve ser documentado em um relatório formal de aceitação.
O relatório deve incluir:
- Escopo do projeto
- Período da linha de base
- Desempenho da linha de base
- Período de medição após a modernização
- Condições de produção
- Métodos de medição
- Consumo de energia
- Vazão e pressão
- Resultados relevantes da qualidade do ar
- Comparação antes e depois
- Método de normalização
- Economia de energia calculada
- Resultados financeiros, quando aplicável
- Defeitos remanescentes
- Ações corretivas
- Resultados da verificação final
Idealmente, cada objetivo do projeto deve ser classificado como:
Atingido / Parcialmente atingido / Não atingido
Isso fornece informações mais úteis do que simplesmente declarar que o projeto foi aprovado na aceitação.
Estabeleça o monitoramento após a modernização
Os dados da aceitação também devem se tornar a nova linha de base de desempenho do sistema.
Os indicadores úteis para monitoramento de longo prazo podem incluir:
- Consumo de energia dos compressores
- Consumo específico de energia
- Vazão de ar comprimido
- Pressão da linha principal
- Pressão no ponto de uso
- Indicadores de vazamento
- Horas de operação dos compressores
- Tempo de operação em vazio
- Ponto de orvalho sob pressão do secador
- Pressão diferencial dos filtros e do secador
Se esses indicadores se deteriorarem gradualmente, as equipes de manutenção poderão investigar antes que os benefícios originais da economia de energia sejam perdidos.
Erros comuns durante a aceitação de economia de energia
Diversos erros podem fazer com que uma modernização pareça mais bem-sucedida — ou menos bem-sucedida — do que realmente é.
Comparar o consumo de eletricidade sem considerar a produção
Uma produção menor pode resultar em menor consumo de energia mesmo que a eficiência do sistema não tenha melhorado.
Portanto, o consumo de eletricidade antes e depois deve ser avaliado em relação à produção, ao volume de ar comprimido fornecido ou a outro indicador normalizado adequado.
Medir apenas a potência do compressor
A vazão, a pressão e o desempenho relevante do sistema de tratamento também devem ser avaliados.
Uma leitura menor de potência do compressor, isoladamente, não demonstra que o sistema completo se tornou mais eficiente.
Reduzir a pressão sem verificar o ponto de uso
A menor pressão de descarga possível do compressor não é necessariamente a pressão ideal de operação.
A pressão deve permanecer suficiente no ponto de uso durante condições representativas de produção.
Ignorar a qualidade do ar comprimido
Uma modernização não é bem-sucedida se a redução no consumo de energia fizer com que o secador ou o sistema de filtragem deixe de atender aos requisitos do processo.
Portanto, o ponto de orvalho sob pressão e outros indicadores relevantes da qualidade do ar devem permanecer como parte do processo de aceitação.
Tratar o reparo de vazamentos como permanente
Novos vazamentos surgem ao longo do tempo.
A condição de vazamentos após a modernização deve se tornar uma referência para o gerenciamento futuro, em vez de ser tratada como um resultado permanente.
Defina os critérios de aceitação antes do início do projeto
Uma das melhores formas de evitar divergências é definir o método de aceitação antes da implementação.
Cliente e fornecedor devem estabelecer:
- Período da linha de base
- Limite de medição
- Indicadores de desempenho
- Método de normalização da produção
- Meta de economia de energia
- Pressão necessária do sistema
- Qualidade de ar comprimido necessária
- Período de teste
- Método de cálculo da economia
- Critérios finais de aceitação
O limite de medição é particularmente importante.
Por exemplo, determine se o projeto avalia:
Somente os compressores
ou:
Compressores + secadores + resfriamento + equipamentos de tratamento de ar comprimido
Sem um limite claramente definido, diferentes métodos de cálculo podem produzir resultados de economia muito diferentes.
Cinco perguntas antes da aceitação final
Antes de aprovar definitivamente um projeto de economia de energia em ar comprimido, confirme se os dados medidos conseguem responder a cinco perguntas:
- O consumo de energia diminuiu sob condições de operação comparáveis?
- O sistema continua fornecendo à produção a vazão e a pressão necessárias?
- A qualidade do ar comprimido continua atendendo aos requisitos do processo?
- Vazamentos, queda de pressão, controles dos compressores e equipamentos de tratamento foram verificados quanto a problemas remanescentes?
- Foi estabelecida uma linha de base documentada de desempenho após a modernização?
Se essas perguntas não puderem ser respondidas com dados medidos, o projeto pode ainda não estar pronto para a aceitação final.
Conclusão: transforme o investimento em economia de energia em desempenho mensurável
Uma modernização para economia de energia em um sistema de ar comprimido não termina quando o novo equipamento começa a operar.
Ela é concluída quando o sistema demonstra, por meio de medições comparáveis e documentadas, que a melhoria esperada foi realmente alcançada.
Um processo prático de aceitação deve seguir:
Linha de base → Medir → Normalizar → Avaliar → Inspecionar → Verificar → Documentar → Monitorar
A economia de energia deve sempre ser avaliada juntamente com a vazão, a pressão do sistema, a pressão no ponto de uso, a qualidade do ar comprimido, os vazamentos e as condições de produção.
Isso evita três erros comuns:
- Confundir menor produção com economia de energia
- Reduzir o consumo de energia às custas do desempenho da produção
- Encerrar o projeto antes que os problemas remanescentes do sistema sejam corrigidos
Quando a aceitação é realizada corretamente, ela faz mais do que verificar o retorno sobre o investimento.
Ela estabelece uma linha de base operacional mensurável que apoia o gerenciamento contínuo da energia do sistema de ar comprimido e ajuda a proteger o valor de longo prazo da modernização.
Se precisar de suporte para avaliar o desempenho dos equipamentos de tratamento de ar comprimido como parte de um projeto de economia de energia, entre em contato com a Lingyu para obter suporte técnico.