Na fabricação moderna de metais, o corte a laser é amplamente utilizado para produzir perfis precisos, cortes estreitos e bordas de alta qualidade em diversos metais.
Em muitas aplicações, o nitrogênio é utilizado como gás auxiliar para ajudar a remover o material fundido da zona de corte e, ao mesmo tempo, limitar a oxidação da superfície cortada.
Um gerador de nitrogênio para corte a laser corretamente projetado pode fornecer uma fonte local de nitrogênio gasoso, reduzindo a dependência de cilindros fornecidos externamente ou de nitrogênio líquido a granel e proporcionando aos fabricantes maior controle sobre a produção do gás.
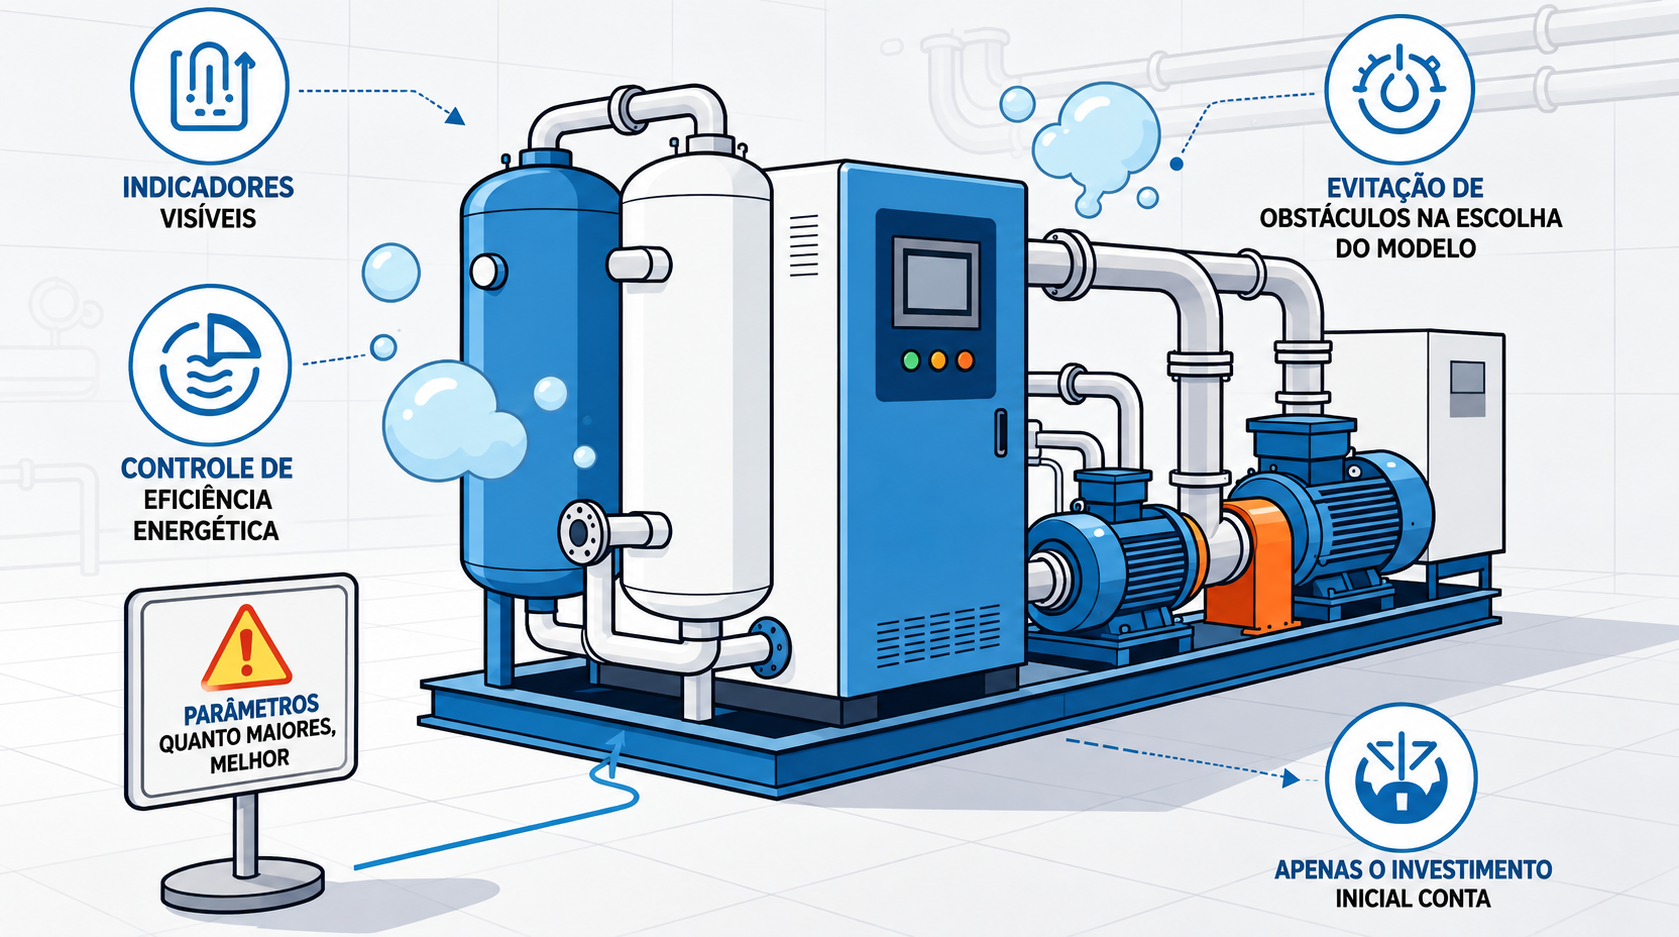
No entanto, um sistema eficiente de nitrogênio para corte a laser envolve mais do que escolher a maior pureza disponível.
Pureza do nitrogênio, vazão, pressão, capacidade de armazenamento, qualidade do ar comprimido e os requisitos reais da máquina de corte precisam ser considerados em conjunto.
A Lingyu fornece sistemas de geração de nitrogênio por PSA para diferentes requisitos de pureza e capacidade, com aplicações que incluem fabricação de metais e corte a laser.
Por que o nitrogênio é utilizado no corte a laser?
O nitrogênio é comumente utilizado como gás auxiliar quando o processo de corte precisa minimizar a oxidação da superfície cortada.
Isso pode ser particularmente importante no corte de materiais como aço inoxidável e determinados metais não ferrosos.
Em vez de participar da combustão como o oxigênio pode fazer, o nitrogênio proporciona principalmente um ambiente de gás auxiliar relativamente não reativo, ao mesmo tempo que ajuda a expulsar o material fundido da zona de corte.
Dependendo do material e dos parâmetros de corte, o nitrogênio pode contribuir para:
- Superfícies de corte mais limpas e brilhantes
- Menor formação de óxidos
- Menor descoloração
- Menores requisitos de pós-processamento
- Maior consistência em soldagem, revestimento ou acabamento posteriores
Esses resultados não devem ser considerados automáticos.
A qualidade da borda depende do processo completo de corte, incluindo potência do laser, posição focal, condição do bico, pureza do nitrogênio, pressão do gás, vazão, classe do material, espessura e configurações da máquina.

Como funciona um gerador de nitrogênio PSA?
O gerador de nitrogênio PSA da Lingyu utiliza a tecnologia de Adsorção por Variação de Pressão (Pressure Swing Adsorption — PSA) para separar o nitrogênio do ar comprimido.
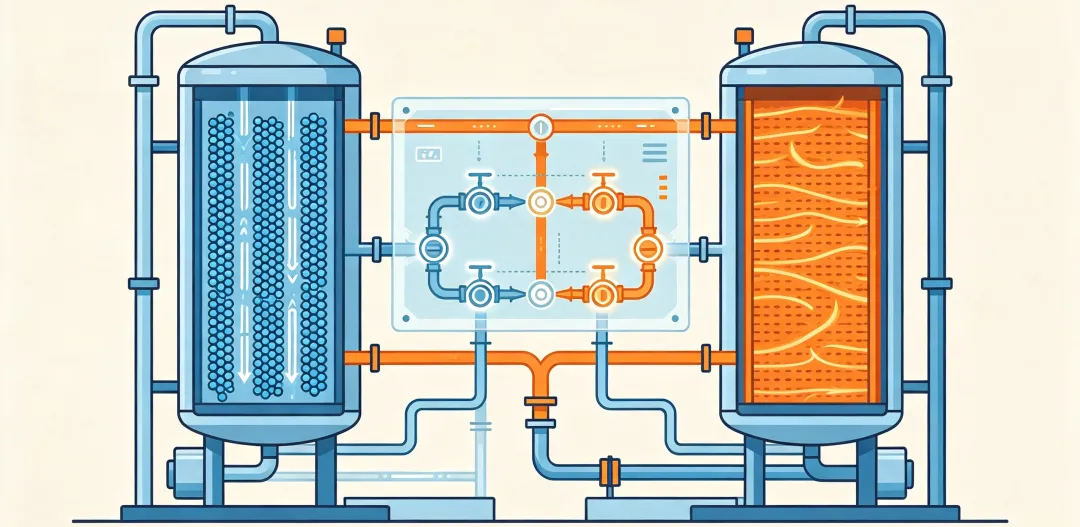
O sistema contém duas torres de adsorção preenchidas com peneira molecular de carbono (CMS).
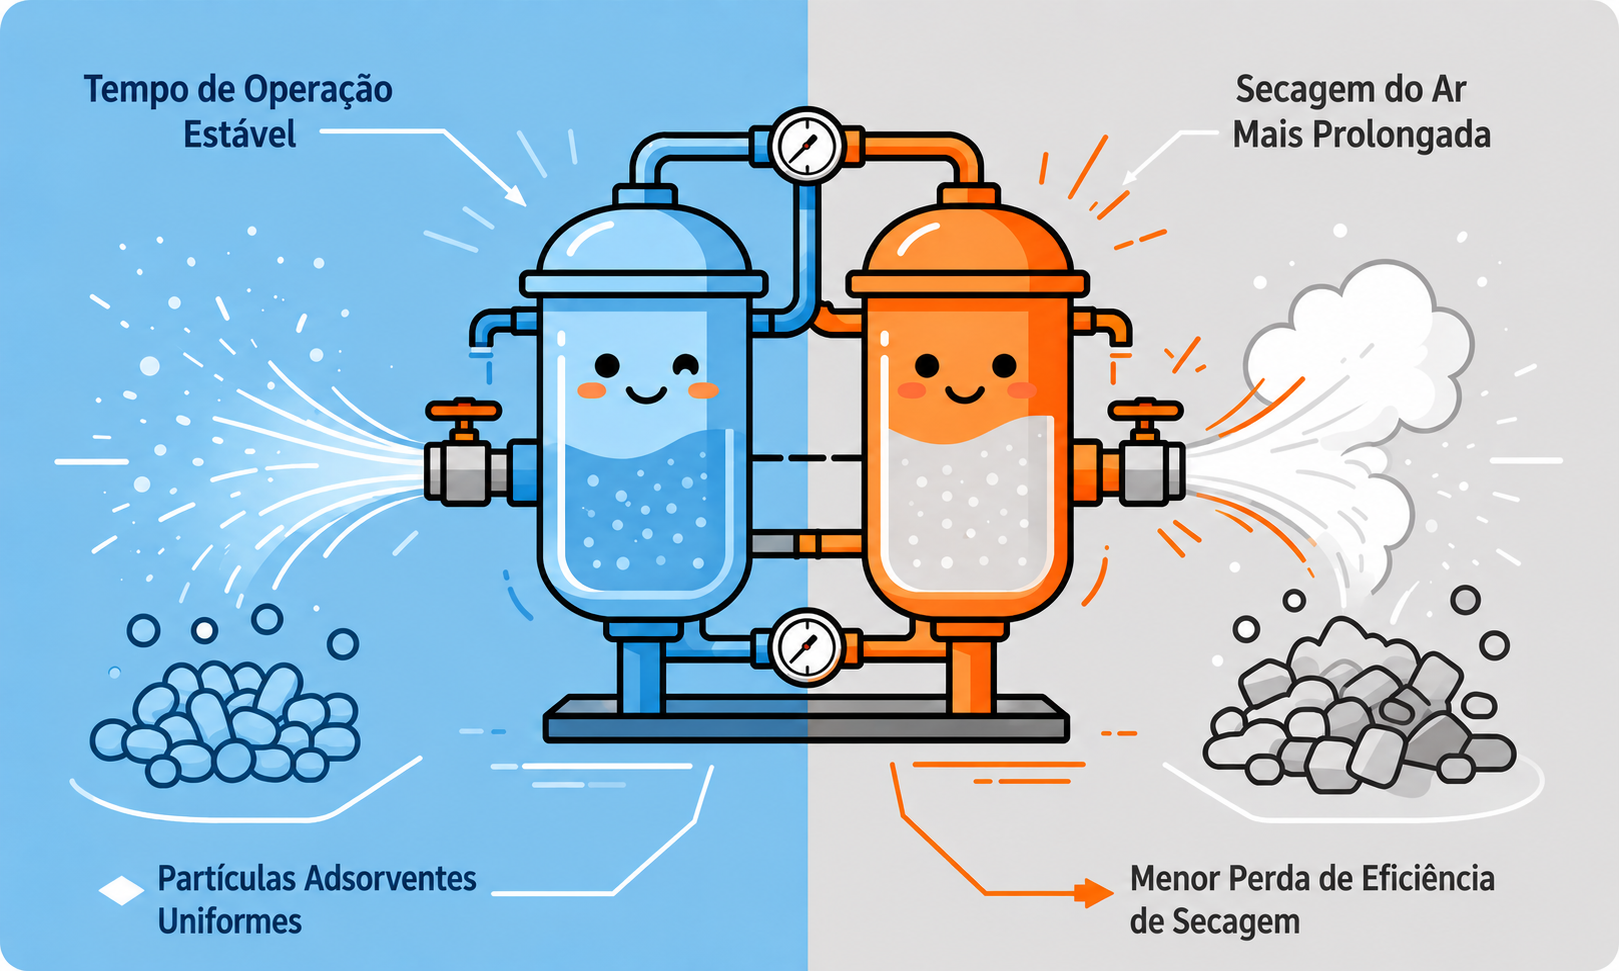
O ar comprimido entra em uma das torres, onde a CMS adsorve seletivamente o oxigênio enquanto o nitrogênio atravessa o leito de adsorção e é coletado como gás produzido.
Ao mesmo tempo, a segunda torre passa por despressurização e regeneração.
Em seguida, os dois vasos alternam automaticamente suas funções.
Um PLC controla esse processo alternado para manter a produção contínua de nitrogênio.
A sequência operacional pode ser resumida como:
Tratamento do ar comprimido → adsorção pela CMS → separação do nitrogênio → regeneração da torre → equalização de pressão/alternância → fornecimento contínuo de nitrogênio
Para informações técnicas adicionais, consulte como funciona a geração de nitrogênio por PSA com peneira molecular de carbono.
Qual pureza de nitrogênio é necessária para corte a laser?
Não existe uma única pureza de nitrogênio correta para todas as aplicações de corte a laser.
A pureza necessária depende de fatores como:
- Material
- Espessura do material
- Tipo e potência do laser
- Velocidade de corte
- Configuração do bico
- Aparência aceitável da borda
- Requisitos posteriores de soldagem, revestimento ou acabamento
O gerador de nitrogênio PSA da Lingyu opera em uma faixa de pureza de nitrogênio de 95%–99,999%, dependendo da configuração.
Os principais parâmetros operacionais incluem:
- Pureza do nitrogênio: 95%–99,999%
- Pressão do ar comprimido de entrada: 0,5–0,8 MPa
- Ponto de orvalho do nitrogênio: ≤−40 °C
- Temperatura do ar de entrada: ≤40 °C
- Temperatura ambiente: ≤40 °C
- Ciclo de alternância: 45–60 s
- Nível de ruído: ≤75 dB
Portanto, o sistema pode ser configurado de acordo com diferentes requisitos de pureza, em vez de considerar 99,999% como o único objetivo útil.
Uma pureza de nitrogênio mais elevada geralmente exige condições de separação mais rigorosas e pode afetar a recuperação de nitrogênio, o consumo de ar de alimentação, o dimensionamento do equipamento e o custo operacional.
A melhor abordagem é determinar a menor pureza que consiga produzir de forma consistente o resultado de corte necessário.
Nitrogênio a 99,999% é sempre necessário?
Não.
Alguns processos de corte de alta qualidade podem exigir nitrogênio de pureza muito elevada, mas a pureza adequada deve ser determinada pelos requisitos da máquina a laser e do processo.
Os sistemas PSA de nitrogênio da Lingyu suportam graus de pureza que incluem:
- 99,0%
- 99,5%
- 99,9%
- 99,99%
- 99,999%
Quando forem necessários limites mais rigorosos de oxigênio residual, uma etapa adicional de purificação por desoxigenação à base de carbono pode purificar ainda mais o nitrogênio PSA de aproximadamente 99,9% para ≥99,999%.
Para esse sistema de purificação:
- Capacidade de nitrogênio: 10–800 m³/h
- Pureza do nitrogênio: ≥99,999%
- Teor de oxigênio: ≤10 ppm
- Teor de CO₂: ≤5 ppm
- Ponto de orvalho atmosférico do nitrogênio: ≤−60 °C
- Queda de pressão: ≤0,1 MPa
Essa etapa adicional de purificação só deve ser considerada quando a especificação real de corte justificar a pureza mais elevada.
A pressão do nitrogênio é tão importante quanto a pureza
Uma máquina de corte a laser exige nitrogênio com pressão e vazão definidas na cabeça de corte.
O gerador PSA produz nitrogênio, mas a pressão associada à geração de nitrogênio não deve ser automaticamente considerada suficiente para atender à pressão do gás auxiliar exigida pela máquina de corte a laser.
O gerador de nitrogênio PSA da Lingyu utiliza pressão de alimentação de ar comprimido de 0,5–0,8 MPa.
Quando a máquina de corte exigir uma pressão de fornecimento de nitrogênio substancialmente mais elevada, o sistema completo poderá exigir:
Gerador de nitrogênio PSA → tanque pulmão de nitrogênio → booster/compressor de nitrogênio → armazenamento de alta pressão → regulagem de pressão → máquina de corte a laser
Essa distinção é essencial porque a geração de nitrogênio por PSA e a pressurização do nitrogênio a jusante são funções separadas.
O gerador produz nitrogênio na pureza e vazão necessárias.
Um booster ou compressor a jusante pode então elevar a pressão do nitrogênio quando o processo de corte exigir.
A vazão de nitrogênio deve corresponder à demanda máxima de corte
O dimensionamento do gerador de nitrogênio deve ser baseado no consumo real de nitrogênio, e não apenas na potência do laser.
A demanda de gás pode variar de acordo com:
- Diâmetro do bico
- Espessura do material
- Pressão do gás auxiliar
- Velocidade de corte
- Modelo da máquina
- Receita de corte
- Número de máquinas de corte a laser operando simultaneamente
O gerador de nitrogênio deve, portanto, ser dimensionado tanto para o consumo normal quanto para a demanda de pico.
Um tanque pulmão pode ajudar a suavizar variações de demanda de curto prazo, mas não compensa um gerador de nitrogênio cronicamente subdimensionado.
Quando várias máquinas de corte a laser compartilham um único sistema de nitrogênio, o consumo simultâneo de pico torna-se particularmente importante.
A qualidade do ar comprimido de alimentação é importante
Um gerador de nitrogênio PSA depende do ar comprimido como gás de alimentação.
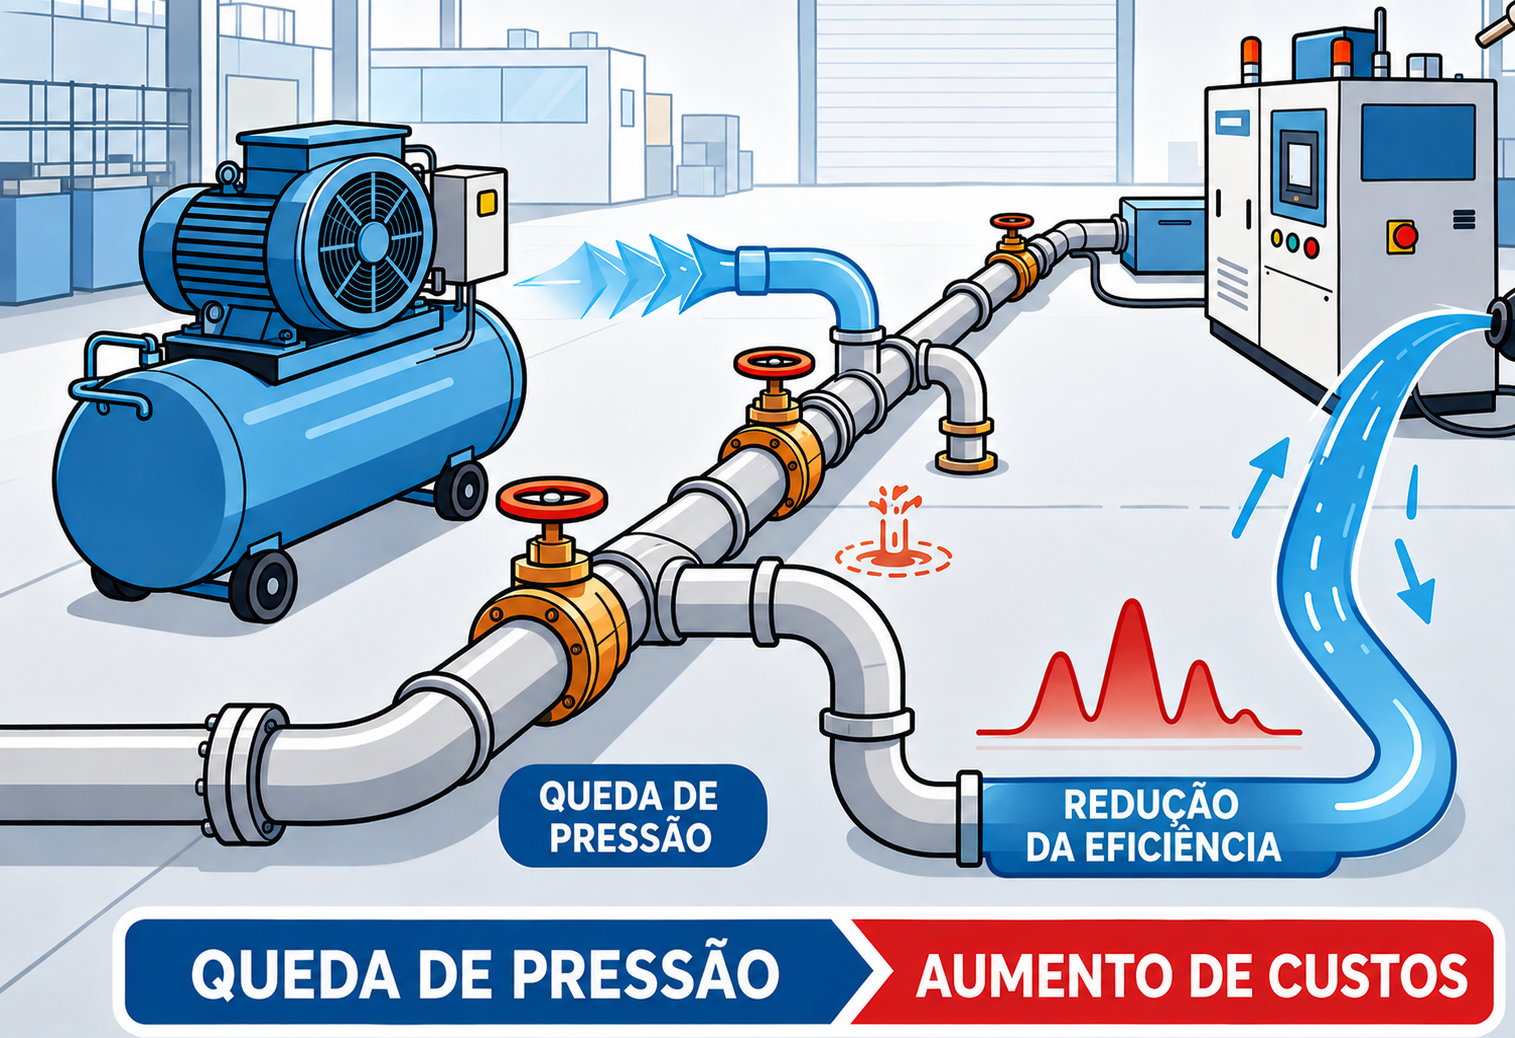
Isso significa que o desempenho do sistema de nitrogênio está diretamente relacionado à qualidade e à estabilidade do sistema de ar comprimido a montante.
Um sistema prático pode incluir:
Compressor de ar → reservatório de ar comprimido → secador de ar comprimido → filtragem → gerador de nitrogênio PSA → tanque pulmão/armazenamento de nitrogênio
Óleo, água líquida, partículas e pressão de ar instável podem afetar negativamente o desempenho da CMS e a confiabilidade geral do sistema.
Portanto, o gerador de nitrogênio não deve ser avaliado separadamente do compressor e dos equipamentos de purificação do ar comprimido.
Quando for necessário controle adicional de contaminantes, um filtro de precisão para ar comprimido da Lingyu pode fazer parte do sistema de tratamento do ar de alimentação.
Vantagens do nitrogênio produzido no local para corte a laser
Quando corretamente projetado e dimensionado, um sistema PSA instalado no local pode proporcionar várias vantagens operacionais.
Maior independência de fornecimento
Produzir nitrogênio na própria instalação reduz a dependência de entregas programadas de gás.
Isso pode ser útil para plantas com demanda contínua ou variável de corte, especialmente quando a logística de fornecimento externo é inconveniente.
Nitrogênio produzido de acordo com a demanda real
Um sistema PSA pode ser projetado de acordo com a pureza de nitrogênio e a capacidade de produção exigidas pela planta.
Os sistemas PSA da Lingyu oferecem monitoramento em tempo real da pureza e da vazão do nitrogênio.
Se a pureza do nitrogênio ficar abaixo do valor definido, o sistema pode gerar um alarme, enquanto uma operação persistente fora da especificação pode acionar proteção automática ou desligamento.
Menor manuseio de cilindros
A geração de nitrogênio no local pode reduzir a carga operacional associada a entregas e substituições frequentes de cilindros.
No entanto, a geração no local não elimina os requisitos de segurança relacionados ao gás.
O nitrogênio pode criar risco de deficiência de oxigênio em áreas com ventilação inadequada, enquanto boosters, vasos de pressão, sistemas de armazenamento e equipamentos de distribuição de alta pressão exigem engenharia e procedimentos operacionais adequados.
Possíveis benefícios no custo do ciclo de vida
A geração no local pode reduzir os gastos com nitrogênio fornecido externamente quando o consumo é suficientemente elevado.
A economia não deve ser presumida automaticamente.
O resultado econômico depende de:
Preço local do nitrogênio + custo da eletricidade + eficiência do compressor + pureza + vazão + pressão de fornecimento + horas de operação + manutenção + energia do booster + custo de capital
Portanto, a comparação adequada deve considerar o custo total do ciclo de vida, e não apenas o preço dos cilindros em comparação com o preço de compra do gerador de nitrogênio.
Pureza e consumo de energia estão relacionados
Um gerador PSA não produz todos os níveis de pureza exatamente com a mesma eficiência.
Uma pureza mais elevada exige uma separação de oxigênio mais rigorosa e pode afetar a recuperação de nitrogênio e os requisitos de ar comprimido de alimentação.
Para corte a laser, isso cria uma importante oportunidade de otimização.
Se uma qualidade de borda aceitável puder ser obtida de forma consistente com uma pureza de nitrogênio mais baixa para determinado material e receita de corte, operar com pureza desnecessariamente elevada pode aumentar o consumo de energia sem proporcionar benefício útil à produção.
O sistema de nitrogênio deve, portanto, ser projetado com base nas receitas reais de corte, em vez de aplicar automaticamente uma única configuração de pureza máxima a todos os trabalhos.
Para orientações mais amplas de dimensionamento, consulte o guia de seleção de geradores de nitrogênio PSA da Lingyu.
O que um sistema completo de nitrogênio para corte a laser deve incluir?
Um sistema prático de geração de nitrogênio no local pode conter várias etapas.
1. Geração e tratamento do ar comprimido
O compressor, reservatório, secador, drenos e filtragem preparam ar de alimentação adequado para o gerador PSA.
2. Geração de nitrogênio por PSA
A peneira molecular de carbono separa o nitrogênio do oxigênio por meio de ciclos alternados de adsorção e regeneração.
3. Monitoramento da qualidade do nitrogênio
Um analisador monitora a pureza do gás produzido para que o nitrogênio fora da especificação possa ser identificado.
4. Armazenamento em tanque pulmão de nitrogênio
O armazenamento em tanque pulmão ajuda a estabilizar a operação do PSA e a acomodar flutuações na demanda de produção.
5. Aumento de pressão quando necessário
Um booster de nitrogênio a jusante eleva o gás até a pressão de fornecimento necessária para o equipamento de corte a laser.
6. Armazenamento de alta pressão quando necessário
Um sistema de armazenamento de alta pressão corretamente projetado pode ajudar a atender períodos curtos de alta demanda de gás.
7. Controle de pressão e vazão
A regulagem adequada fornece o gás à máquina de corte dentro da faixa de pressão e vazão exigida para a operação.
Essa perspectiva de sistema completo é mais útil do que perguntar apenas: “De que tamanho de gerador de nitrogênio eu preciso?”
Como escolher o gerador de nitrogênio correto para corte a laser
Antes de selecionar um sistema, obtenha os dados operacionais reais da máquina de corte a laser e do cronograma de produção.
Os valores mais importantes incluem:
- Pureza de nitrogênio necessária
- Consumo de nitrogênio para diferentes receitas de corte
- Pressão de fornecimento necessária
- Consumo normal de gás
- Demanda simultânea de pico
- Horas diárias e anuais de operação
- Combinação de materiais
- Faixa de espessura dos materiais
- Capacidade existente do compressor
- Qualidade disponível do ar comprimido
- Capacidade necessária do tanque pulmão
- Requisitos de booster
O gerador deve então ser avaliado juntamente com o secador, filtragem, tanque pulmão, booster, armazenamento e sistema de controle de pressão necessários.
Para um dimensionamento mais amplo do equipamento, o guia de especificações de geradores de nitrogênio da Lingyu oferece orientações adicionais de seleção.
Corte a laser de aço inoxidável
O nitrogênio é frequentemente considerado para corte a laser de aço inoxidável quando minimizar a oxidação e manter uma superfície de corte limpa são fatores importantes.
No entanto, a pureza, pressão e vazão de nitrogênio necessárias variam de acordo com a espessura do material, parâmetros do laser e configuração da máquina.
Portanto, o nitrogênio deve ser descrito como um recurso que contribui para o controle da oxidação durante o corte, e não como garantia de que uma única pureza fixa produzirá automaticamente o mesmo resultado de borda brilhante em todos os trabalhos com aço inoxidável.
Testes de produção e as especificações da máquina a laser continuam sendo importantes ao otimizar os ajustes do gás auxiliar.
Alumínio e outros metais não ferrosos
O nitrogênio também pode ser utilizado com alumínio e outros materiais não ferrosos compatíveis quando o controle da oxidação for importante.
Novamente, os parâmetros do gás devem ser selecionados de acordo com o processo real de corte a laser.
Cobre e outros materiais altamente refletivos envolvem considerações adicionais no processamento a laser, portanto, o gás auxiliar por si só não determina se um material pode ser cortado com sucesso.
Uma recomendação genérica de pureza, pressão ou vazão não deve, portanto, ser aplicada indiscriminadamente a aço inoxidável, alumínio, cobre e outros materiais.
O monitoramento automático melhora a confiabilidade
A estabilidade da qualidade do nitrogênio é importante porque uma redução na pureza pode afetar os resultados de corte antes que o problema seja imediatamente perceptível pelos operadores.
Os sistemas PSA de nitrogênio da Lingyu oferecem:
- Monitoramento em tempo real da pureza do nitrogênio
- Monitoramento em tempo real da vazão
- Tela digital sensível ao toque
- Exibição da pressão e do estado do sistema
- Alarme de baixa pureza
- Proteção automática em caso de operação persistente fora da especificação
Essas funções são particularmente úteis quando o corte a laser opera continuamente ou quando várias máquinas dependem do mesmo fornecimento de nitrogênio.
Nitrogênio PSA produzido no local vs. nitrogênio líquido
A tecnologia PSA produz nitrogênio gasoso no local.
Ela não produz nitrogênio líquido.
Uma planta que atualmente utiliza nitrogênio líquido a granel pode considerar substituir parte ou todo esse fornecimento por um sistema local de nitrogênio gasoso somente depois de comparar:
- Pureza necessária
- Vazão normal e de pico
- Pressão necessária do gás auxiliar
- Requisitos de armazenamento
- Energia do compressor
- Energia do booster de nitrogênio
- Espaço disponível para instalação
- Manutenção
- Confiabilidade da produção
- Custo do nitrogênio fornecido
Especialmente no corte a laser de alta pressão, a energia necessária para a compressão do nitrogênio a jusante deve ser incluída na comparação.
Portanto, a análise econômica é mais complexa do que simplesmente presumir que o nitrogênio PSA sempre custará menos do que o nitrogênio líquido fornecido externamente.
Conclusão
Um gerador de nitrogênio para corte a laser pode fornecer uma fonte confiável de nitrogênio gasoso produzido no local para operações de fabricação de metais que buscam maior controle sobre o fornecimento do gás e menor dependência de nitrogênio entregue externamente.
A tecnologia PSA da Lingyu utiliza peneira molecular de carbono e torres de adsorção alternadas para produzir nitrogênio continuamente, com graus de pureza disponíveis de 95% a 99,999% e monitoramento em tempo real da pureza e da vazão do nitrogênio.
Para corte a laser, no entanto, o melhor sistema não é automaticamente o gerador com a maior pureza.
Pureza do nitrogênio, vazão, pressão de fornecimento, capacidade do tanque pulmão, requisitos de booster, qualidade do ar comprimido, tipo de material, espessura, parâmetros do laser e custo operacional devem ser avaliados em conjunto.
Quando for necessária uma pressão mais elevada do gás auxiliar, o gerador PSA constitui a etapa de produção de nitrogênio de um sistema maior que também pode exigir compressão e armazenamento a jusante.
Ao projetar o sistema completo de fornecimento de nitrogênio em torno da demanda real de corte, os fabricantes podem obter um fornecimento de gás mais estável, equilibrando qualidade de corte, consumo de energia, custo operacional e confiabilidade da produção.