Na fabricação moderna de metais, o corte a laser é valorizado por sua precisão, velocidade e capacidade de processar peças complexas com qualidade consistente. No entanto, a fonte de laser é apenas uma parte do processo de corte. A qualidade, pressão, vazão e estabilidade do gás auxiliar também podem ter um impacto significativo no desempenho do corte e na qualidade final da borda.
Para aplicações nas quais é necessário minimizar a oxidação, o nitrogênio é amplamente utilizado como gás auxiliar, especialmente no corte de aço inoxidável, alumínio e outros materiais em que uma borda de corte limpa é importante.
Um sistema de geração de nitrogênio corretamente configurado permite que os fabricantes produzam nitrogênio no próprio local a partir de ar comprimido, em vez de depender totalmente de cilindros ou nitrogênio líquido a granel. Quando corretamente dimensionado em termos de pureza, vazão, pressão e demanda operacional, um sistema no local pode proporcionar um fornecimento estável de nitrogênio e, ao mesmo tempo, simplificar a logística do gás.
Por que o nitrogênio é utilizado no corte a laser?
No corte a laser, o gás auxiliar desempenha várias funções. Ele ajuda a remover o material fundido da fenda de corte e também influencia a oxidação, a aparência da borda e os requisitos de acabamento posterior.
Ao contrário do corte assistido por oxigênio, o nitrogênio geralmente é utilizado quando o objetivo é limitar a oxidação da superfície cortada. Entre as possíveis vantagens estão:
- Bordas de corte mais limpas e brilhantes
- Menor oxidação e descoloração
- Menor necessidade de lixamento ou polimento posterior
- Melhor condição da superfície antes da soldagem ou do revestimento
- Resultados mais consistentes quando a aparência da borda é importante
O benefício real depende do tipo e da espessura do material, dos parâmetros de corte, da pureza e pressão do nitrogênio e do próprio sistema de laser.
Para mais informações sobre os requisitos de ar comprimido e tratamento de gases nesse setor, consulte as aplicações da Lingyu para fabricação de ferro, aço e metais.

O que é um gerador de nitrogênio para corte a laser?
Um gerador de nitrogênio para corte a laser é um sistema de geração de gás no local configurado para fornecer nitrogênio às operações de corte a laser.
Um sistema típico pode incluir:
- Compressor de ar
- Reservatório de ar
- Secador de ar comprimido
- Sistema de filtragem
- Gerador de nitrogênio PSA
- Tanque pulmão de nitrogênio
- Equipamentos de controle de pressão
- Booster de nitrogênio opcional
- Tubulação de distribuição
A etapa de tratamento do ar comprimido é uma parte importante do sistema completo. Umidade, óleo e partículas que entram no sistema de geração de nitrogênio podem afetar válvulas, equipamentos de filtragem, a condição do adsorvente e o desempenho do sistema a longo prazo.
Um filtro de precisão para ar comprimido adequado pode fazer parte do sistema de tratamento de ar a montante.
Para instalações que exigem tratamento específico do ar comprimido associado ao processo de corte, a Lingyu também oferece um sistema de tratamento de ar comprimido para corte a laser.
Como funciona um gerador de nitrogênio PSA?
Os sistemas industriais de geração de nitrogênio da Lingyu utilizam a tecnologia de Adsorção por Oscilação de Pressão (PSA).
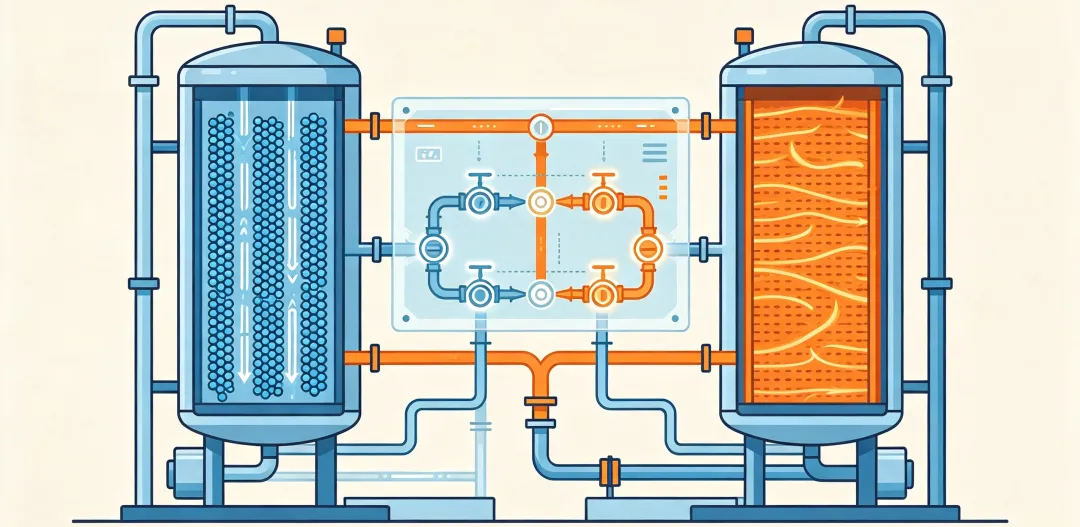
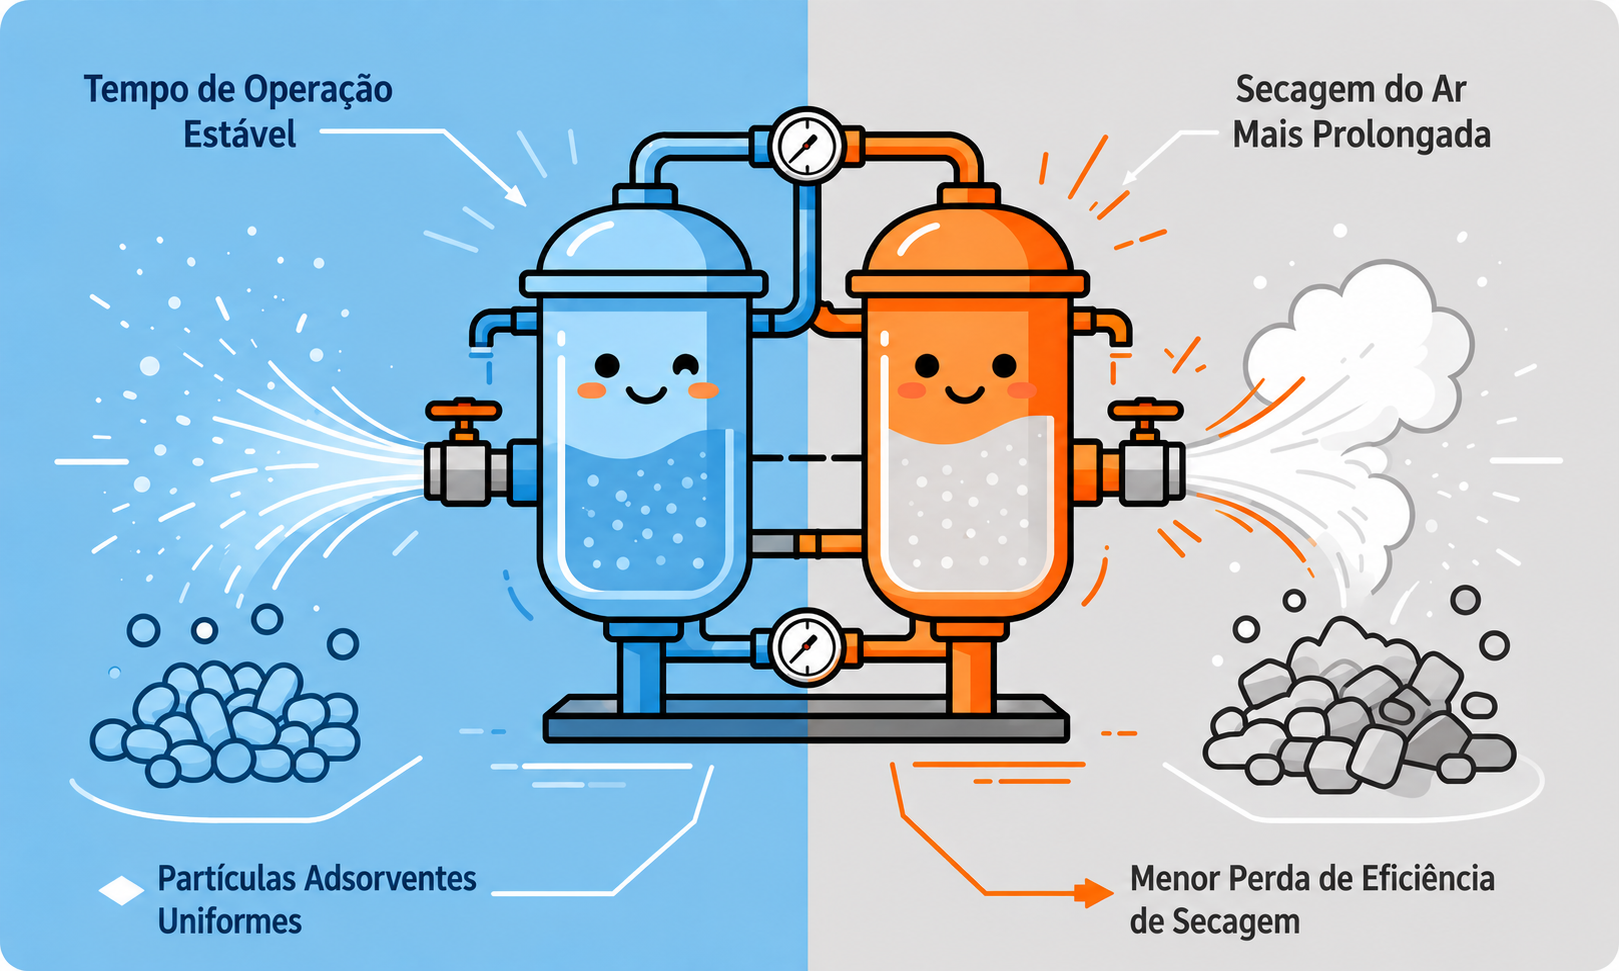
Um gerador de nitrogênio PSA contém duas torres de adsorção preenchidas com Peneira Molecular de Carbono (CMS). Durante a operação, o ar comprimido condicionado entra em uma das torres, onde o oxigênio é adsorvido preferencialmente pela CMS, enquanto o nitrogênio passa pelo leito como gás produto.
Ao mesmo tempo, a segunda torre é despressurizada e regenerada, liberando os gases anteriormente adsorvidos. As duas torres alternam entre adsorção e regeneração para manter a produção contínua de nitrogênio.
Dependendo da configuração do sistema, as funções de controle podem incluir operação baseada em PLC, monitoramento da pureza e vazão do nitrogênio, alarmes, monitoramento por tela sensível ao toque e gerenciamento de gás fora da especificação.
Para uma explicação mais detalhada, consulte como funciona a geração de nitrogênio PSA e por que ela utiliza Peneira Molecular de Carbono.
Qual deve ser a pureza do nitrogênio para corte a laser?
A pureza do nitrogênio é um dos parâmetros mais importantes na seleção de um gerador de nitrogênio para corte a laser.
Não existe um único nível de pureza automaticamente correto para todas as máquinas a laser, materiais, espessuras, velocidades de corte, configurações de bico ou requisitos de qualidade da borda.
A linha de geradores de nitrogênio PSA da Lingyu pode ser configurada para diferentes requisitos de pureza, incluindo aplicações de alta pureza. No entanto, selecionar a maior pureza disponível nem sempre é a abordagem mais econômica.
À medida que a pureza do nitrogênio aumenta, a recuperação de nitrogênio e a capacidade de produção disponível podem mudar, enquanto a demanda de ar comprimido pode se tornar mais significativa. Portanto, uma pureza mais elevada pode afetar o dimensionamento dos equipamentos e o custo operacional.
Para processos que exigem níveis muito baixos de oxigênio residual, pode ser considerado um gerador de nitrogênio com pureza de 99,99%.
Outras aplicações de corte a laser podem operar com uma pureza de nitrogênio inferior, dependendo da qualidade de borda necessária e dos requisitos da máquina.
Portanto, a pureza correta deve ser determinada com base nos requisitos de corte, nos resultados reais da produção e nas especificações de gás do fabricante do equipamento a laser, em vez de simplesmente selecionar a maior pureza disponível.
Para uma explicação mais ampla sobre como avaliar a pureza em conjunto com vazão, pressão e demanda de ar comprimido, consulte o guia sobre especificações de geradores de nitrogênio.
A vazão é tão importante quanto a pureza
A pureza, por si só, não determina se um gerador de nitrogênio consegue atender a uma máquina de corte a laser.
O corte a laser pode gerar uma demanda instantânea significativa de gás. Portanto, o sistema deve ser dimensionado de acordo com o consumo médio de nitrogênio e também com os requisitos de vazão de pico.
Entre os fatores importantes estão:
- Potência do laser
- Tipo de material
- Espessura do material
- Bico de corte
- Pressão do gás auxiliar
- Número de máquinas de corte
- Operação simultânea das máquinas
- Horas diárias de operação
- Utilização da produção
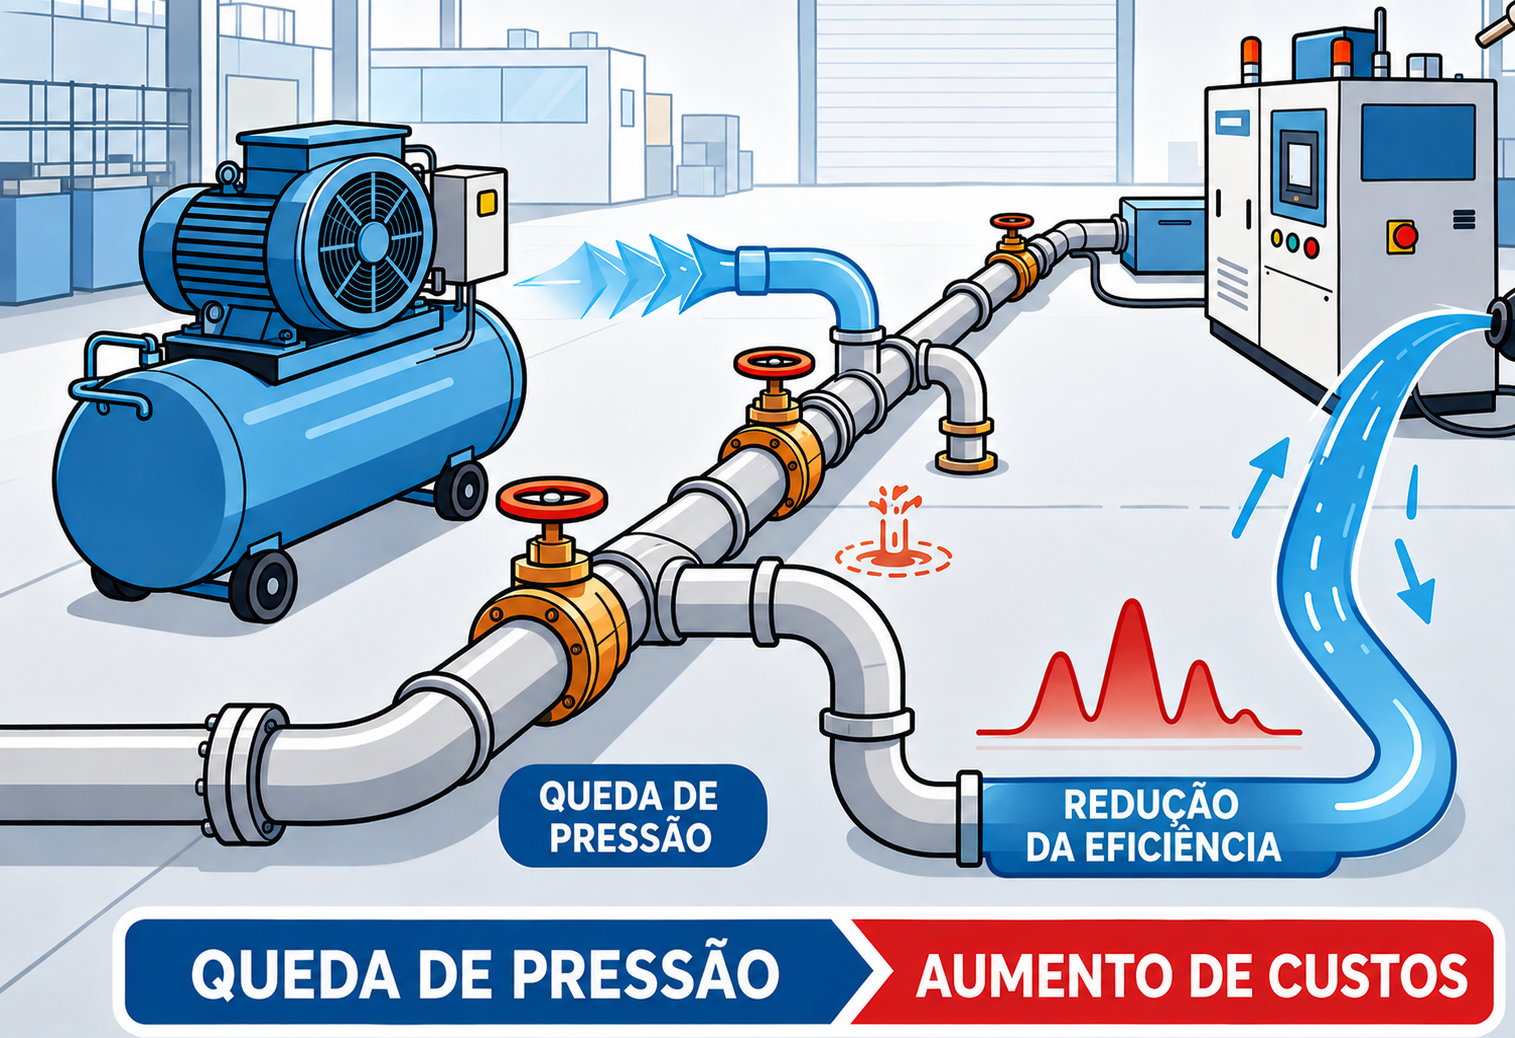
Um sistema que produz a pureza necessária, mas não consegue manter vazão de gás suficiente durante períodos de alta demanda de corte, pode apresentar instabilidade de pressão ou interrupções.
Por isso, o armazenamento intermediário de nitrogênio é frequentemente avaliado em conjunto com a capacidade do gerador. O gerador pode produzir gás continuamente, enquanto o tanque pulmão ajuda a atender aos picos de demanda de curta duração da máquina de corte.
Requisitos de pressão para corte a laser
A pressão merece atenção especial nas aplicações de corte a laser.
O gerador PSA produz nitrogênio a partir de ar comprimido, mas não se deve presumir que a pressão disponível diretamente na etapa de geração seja igual à pressão final do gás auxiliar exigida pela máquina de corte a laser.
A pressão de entrada do ar comprimido nos sistemas de geração de nitrogênio PSA da Lingyu é de aproximadamente 0,5–0,8 MPa nas condições operacionais aplicáveis.
Essa pressão de entrada não deve ser confundida com a pressão final de nitrogênio necessária no cabeçote de corte.
Quando é necessária uma pressão mais elevada de nitrogênio no ponto de uso, o sistema completo pode exigir:
- Armazenamento intermediário de nitrogênio
- Armazenamento de alta pressão
- Equipamentos de aumento de pressão
- Controles de pressão adequados
- Tubulação a jusante corretamente dimensionada
Por esse motivo, um sistema de nitrogênio para laser não deve ser selecionado apenas com base na vazão do gerador.
Três parâmetros críticos do processo devem ser avaliados em conjunto:
Pureza do nitrogênio + vazão de nitrogênio + pressão no ponto de uso
Esses parâmetros são interdependentes e devem ser considerados como parte de um sistema completo.
A importância do ar comprimido limpo e seco
Um gerador de nitrogênio PSA depende do ar comprimido como fonte de alimentação, portanto a qualidade do ar a montante afeta diretamente o sistema de geração de nitrogênio.
O ar de alimentação deve ser adequadamente controlado em relação a:
- Umidade
- Contaminação por óleo
- Partículas
- Temperatura de entrada
- Estabilidade da pressão
Para os sistemas de geração de nitrogênio PSA da Lingyu, a temperatura máxima do ar de entrada é de aproximadamente 40 °C, enquanto o desempenho do ponto de orvalho do nitrogênio pode atingir aproximadamente −40 °C ou menos nas condições operacionais aplicáveis.
O sistema completo ainda deve ser projetado de acordo com a configuração dos equipamentos selecionados e os requisitos do processo a jusante.
O pré-tratamento adequado pode ajudar a proteger o leito de adsorção de CMS, válvulas pneumáticas, analisadores, filtros e equipamentos a jusante.
Portanto, em instalações de corte a laser, o secador e o sistema de filtragem devem ser tratados como parte do projeto de geração de nitrogênio, e não como acessórios secundários.
Principais fatores para selecionar um gerador de nitrogênio para corte a laser
Um sistema prático de nitrogênio para laser deve ser selecionado de acordo com o processo real de corte, e não apenas com a capacidade nominal do gerador.
Antes de dimensionar o sistema, determine:
- Pureza necessária do nitrogênio
- Nível máximo permitido de oxigênio residual
- Consumo médio de nitrogênio
- Consumo de pico de nitrogênio
- Pressão necessária do gás auxiliar
- Potência do laser
- Número de máquinas de corte
- Tipos de materiais
- Espessura típica dos materiais
- Pressão e capacidade do compressor existente
- Qualidade do ar comprimido
- Horas diárias de produção
- Requisitos de expansão futura
Esses valores permitem avaliar o gerador, os equipamentos de tratamento de ar comprimido, o armazenamento de nitrogênio e o sistema de pressão como um único conjunto.
Isso é especialmente importante quando um gerador de nitrogênio é adicionado a uma linha de corte a laser existente. Um compressor existente pode não ter capacidade excedente suficiente para atender à demanda adicional de ar comprimido exigida pelo gerador de nitrogênio na pureza e vazão selecionadas.
O monitoramento da pureza em tempo real é importante
O desempenho do corte a laser pode ser afetado por alterações na qualidade do nitrogênio, portanto o monitoramento contínuo da qualidade do gás pode ser útil em ambientes de produção.
Dependendo da configuração selecionada do sistema, o monitoramento pode incluir:
- Pureza do nitrogênio
- Vazão de nitrogênio
- Pressão do sistema
- Estado operacional
- Condições de alarme
- Gerenciamento de nitrogênio fora da especificação
Essas funções permitem que os operadores verifiquem se o sistema de geração de gás permanece dentro da faixa operacional necessária.
Quando a qualidade do corte depende de baixos níveis de oxigênio residual, a resposta do sistema ao nitrogênio fora da especificação deve ser considerada durante a seleção dos equipamentos, em vez de depender apenas do valor nominal de pureza exibido.
Vantagens da geração de nitrogênio no local para corte a laser
Para instalações com consumo regular ou relativamente elevado de nitrogênio, a geração no local pode proporcionar várias vantagens operacionais.
Disponibilidade contínua de nitrogênio
O nitrogênio é produzido diretamente na instalação, reduzindo a dependência dos cronogramas de substituição de cilindros ou de entregas externas de gás.
Maior controle sobre o fornecimento
As equipes de produção têm maior controle sobre a geração, o armazenamento e o consumo de nitrogênio.
Menor logística de gás
A geração no local pode reduzir o manuseio de cilindros, a coordenação de entregas e alguns requisitos de armazenamento associados ao fornecimento convencional de gás.
Configuração específica para a aplicação
O sistema de geração de nitrogênio pode ser selecionado de acordo com a pureza, vazão, pressão e programação da produção necessárias, em vez de se presumir que uma única especificação de gás seja adequada para todos os processos de corte.
Integração com a linha de corte
O compressor, secador, filtros, gerador de nitrogênio, armazenamento, controles e equipamentos de pressão podem ser projetados de acordo com os requisitos operacionais da linha de corte a laser.
Geração no local vs. cilindros ou nitrogênio a granel
Nenhum método de fornecimento de nitrogênio é automaticamente a opção mais econômica para todas as instalações de corte a laser.
O fornecimento por cilindros pode continuar sendo prático para consumos baixos ou ocasionais de nitrogênio.
O nitrogênio líquido a granel pode ser adequado para instalações com consumo elevado ou requisitos operacionais específicos.
A geração PSA no local pode tornar-se atraente quando a demanda de nitrogênio é suficientemente regular e a infraestrutura necessária de ar comprimido e energia elétrica está disponível.
Ao comparar essas alternativas, considere:
- Consumo de nitrogênio
- Pureza necessária do nitrogênio
- Pressão necessária
- Eletricidade utilizada para gerar ar comprimido
- Capacidade do compressor
- Manutenção
- Manutenção dos filtros e do secador
- Armazenamento de nitrogênio
- Requisitos de booster
- Custos de entrega
- Aluguel de cilindros
- Custos de armazenamento a granel
- Horas anuais de operação previstas
- Risco de interrupção da produção
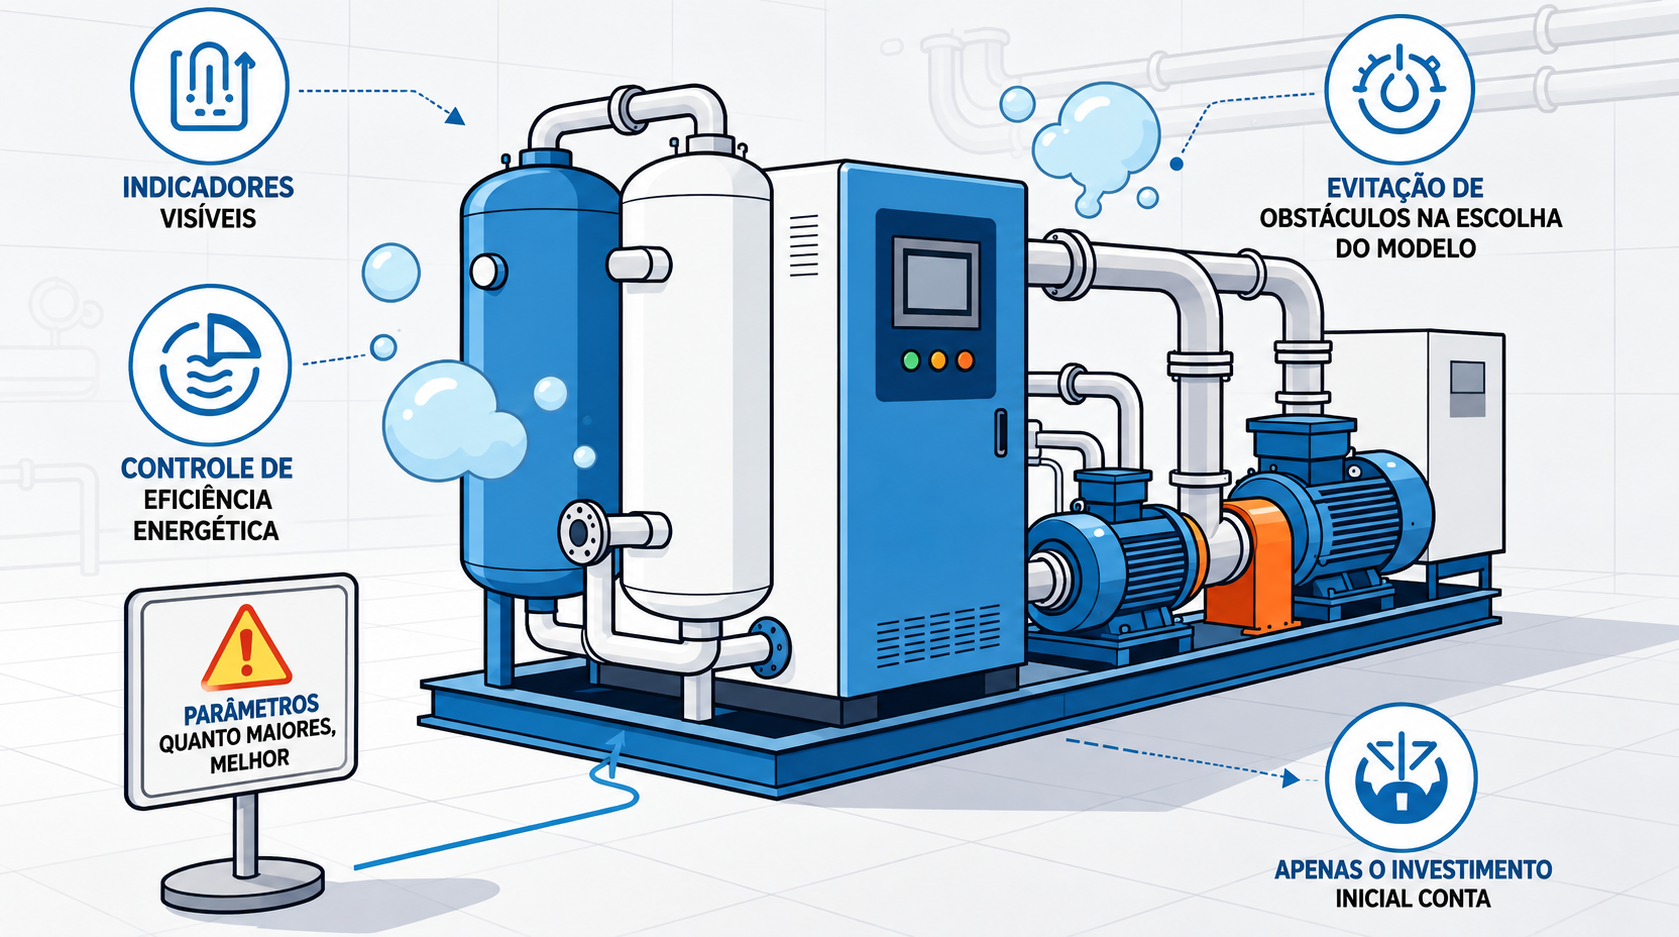
A comparação relevante é o custo total do nitrogênio utilizável entregue no ponto de uso, e não apenas o preço inicial de aquisição do gerador.
Para uma avaliação econômica mais ampla, consulte o guia da Lingyu sobre custo e retorno sobre o investimento de geradores de nitrogênio.
Onde os geradores de nitrogênio para corte a laser são utilizados?
A geração de nitrogênio no local pode atender ao corte a laser em diversas operações de processamento de metais, incluindo:
- Fabricação de chapas metálicas
- Fabricação de equipamentos de aço inoxidável
- Componentes automotivos
- Armários e gabinetes elétricos
- Fabricação de máquinas
- Estruturas metálicas arquitetônicas
- Fabricação geral de precisão
A adequação de um sistema de geração de nitrogênio depende menos do nome do setor e mais do consumo real de gás da instalação, da pressão necessária do gás auxiliar, dos materiais cortados, do cronograma de operação e da qualidade de borda desejada.
Uma fábrica que corta aço inoxidável fino em uma única máquina pode exigir um sistema de nitrogênio muito diferente de uma instalação que opera simultaneamente vários equipamentos de corte a laser de alta potência.
Conclusão
Um gerador de nitrogênio para corte a laser pode proporcionar uma fonte de nitrogênio no local para operações modernas de fabricação de metais, mas a seleção bem-sucedida do sistema envolve mais do que escolher um gerador de alta pureza.
Pureza do nitrogênio, vazão de pico, pressão do gás auxiliar, capacidade de ar comprimido, qualidade do ar, armazenamento, aumento de pressão e funções de controle devem ser avaliados em conjunto.
Portanto, o melhor sistema não é necessariamente aquele que produz a maior pureza possível de nitrogênio. É aquele que fornece de forma consistente a pureza, vazão e pressão de nitrogênio exigidas pelo processo real de corte, mantendo eficiência operacional e custo de ciclo de vida aceitáveis.
Consulte a linha de geradores de nitrogênio da Lingyu informando a potência do laser, faixa de materiais, pureza, vazão e pressão de nitrogênio necessárias e as condições do ar comprimido para determinar uma configuração adequada do sistema.