O corte a laser é amplamente utilizado na fabricação moderna de metais porque combina alta velocidade de corte, precisão e repetibilidade. Quando aço inoxidável, alumínio e outros materiais exigem uma superfície de corte limpa com oxidação limitada, o nitrogênio pode ser utilizado como gás auxiliar.
A geração de nitrogênio para corte a laser permite que os fabricantes produzam nitrogênio no próprio local a partir de ar comprimido, em vez de depender totalmente de cilindros ou de entregas de nitrogênio líquido a granel.
No entanto, um sistema de nitrogênio bem-sucedido para corte a laser depende de mais do que simplesmente selecionar um gerador de alta pureza. Pureza, vazão, pressão no ponto de uso, qualidade do ar comprimido, capacidade de armazenamento e custo operacional devem ser considerados em conjunto.
Para uma visão mais ampla dessa aplicação, consulte as soluções da Lingyu para fabricação de ferro, aço e metais.
Por que o nitrogênio é utilizado no corte a laser?
Durante o corte a laser, um gás auxiliar ajuda a remover o material fundido da fenda de corte e influencia a superfície final cortada.
O nitrogênio é normalmente utilizado quando é importante minimizar a oxidação. Em comparação com o corte assistido por oxigênio, o nitrogênio não promove intencionalmente uma reação de oxidação na borda cortada.
Isso o torna adequado para aplicações nas quais os fabricantes desejam obter uma superfície mais limpa e reduzir a formação de óxidos.
Entre os possíveis benefícios estão:
- Bordas de corte mais limpas
- Menor oxidação e descoloração
- Menor necessidade de acabamento posterior em aplicações adequadas
- Superfícies visíveis mais consistentes
- Maior compatibilidade com componentes que posteriormente serão soldados, revestidos ou submetidos a acabamento
O resultado real ainda depende do tipo de material, espessura, potência do laser, condições do bico, pressão do gás auxiliar, vazão e qualidade do gás.

O que é um sistema de geração de nitrogênio no local para corte a laser?
Um sistema de nitrogênio no local produz nitrogênio a partir de ar comprimido e o fornece ao processo de corte a laser.
Um sistema típico pode incluir:
- Compressor de ar
- Reservatório de ar
- Secador por refrigeração ou por adsorção
- Estágios de filtragem
- Gerador de nitrogênio PSA
- Tanque pulmão de nitrogênio
- Analisador de nitrogênio
- Equipamentos de controle de pressão
- Equipamentos de armazenamento ou aumento de pressão a jusante, quando necessários
O diagrama do sistema PSA da Lingyu inclui compressor de ar, reservatório de ar, secador de ar por refrigeração, tanque pulmão, tanque pulmão de nitrogênio, válvula redutora de pressão, analisador de nitrogênio/oxigênio, saída de nitrogênio fora da especificação e controle do fornecimento de nitrogênio.
Por esse motivo, o gerador de nitrogênio deve ser tratado como parte de um sistema completo de produção de gás, e não como uma máquina isolada.
Como funciona a geração de nitrogênio PSA?
Os equipamentos de geração de nitrogênio da Lingyu utilizam Adsorção por Oscilação de Pressão, ou PSA.
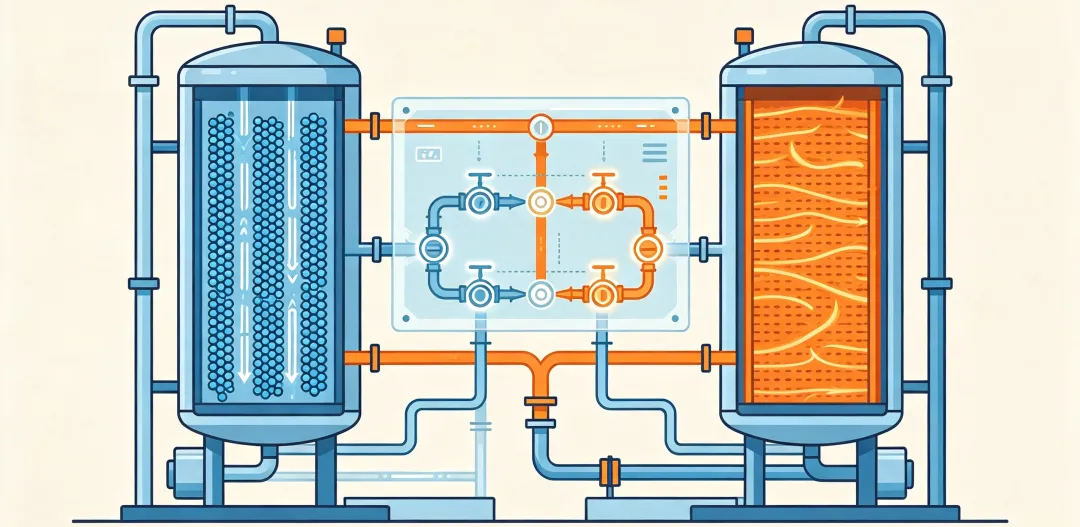
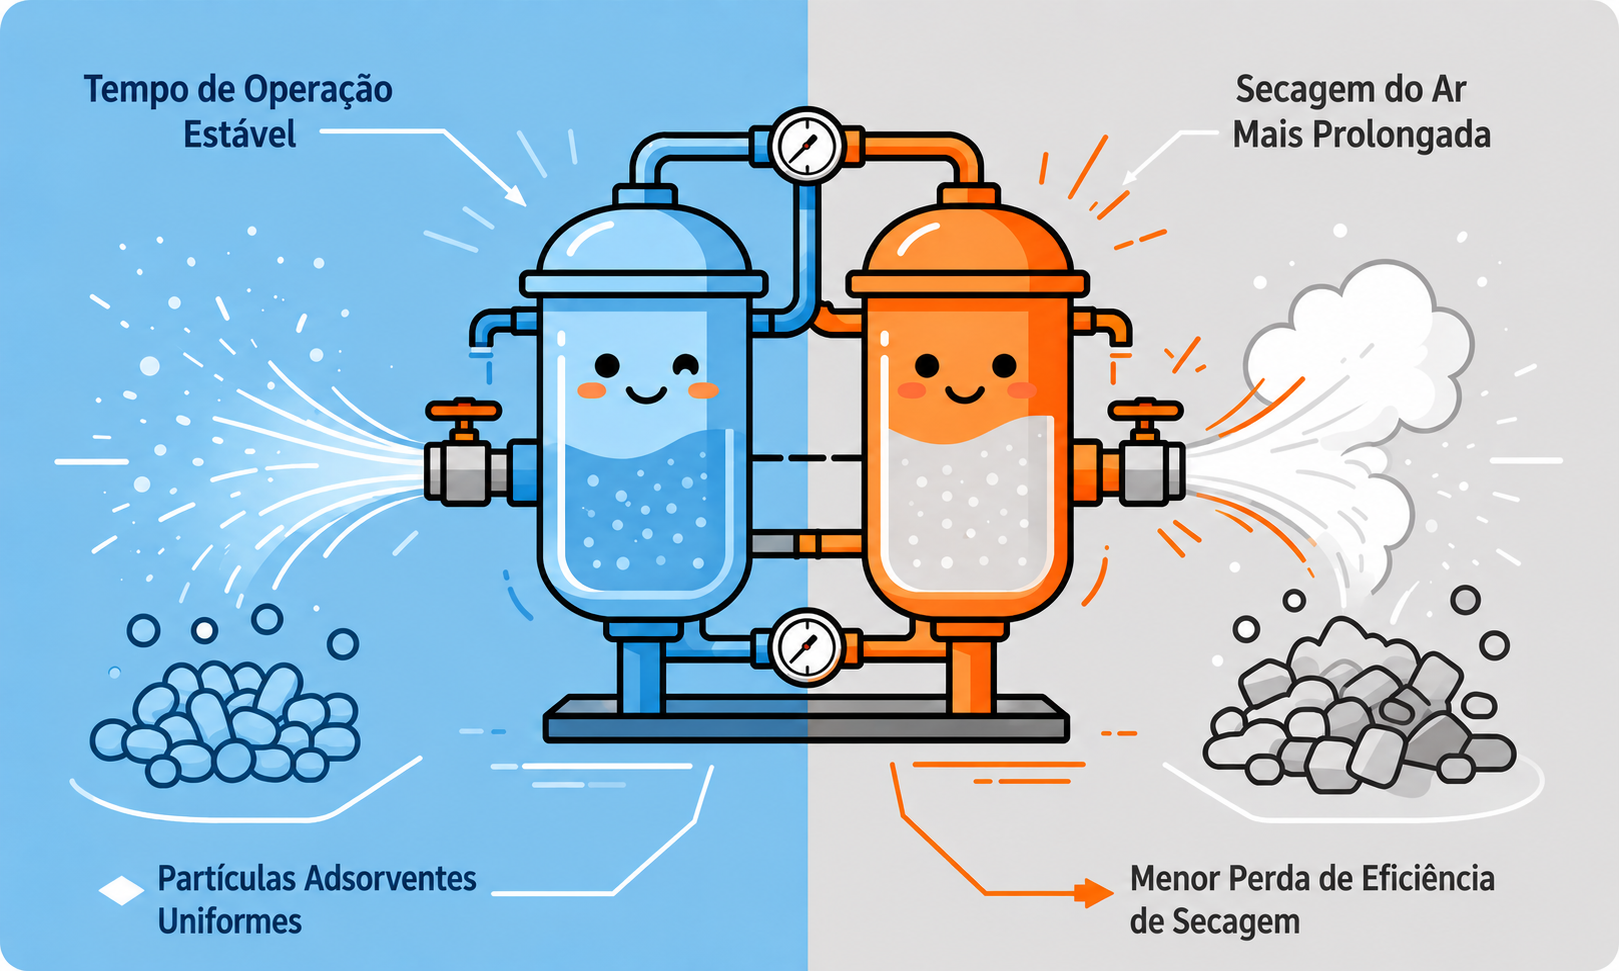
O gerador contém duas torres de adsorção preenchidas com Peneira Molecular de Carbono (CMS). O ar comprimido entra em uma das torres, onde o oxigênio é adsorvido preferencialmente, enquanto o nitrogênio passa pelo leito como gás produzido.
Enquanto uma torre produz nitrogênio, a outra é regenerada. As torres alternam automaticamente sob controle de PLC, permitindo a produção contínua de nitrogênio.
Para uma explicação mais detalhada, consulte como funciona a geração de nitrogênio PSA.
Qual pureza de nitrogênio é necessária?
Não existe uma única pureza de nitrogênio correta para todos os trabalhos de corte a laser.
A linha PSA da Lingyu oferece purezas de nitrogênio de aproximadamente 95% a 99,999%, com configurações de produto que incluem 99%, 99,5%, 99,9% e 99,99%.
A pureza correta depende de:
- Tipo de material
- Espessura do material
- Oxidação aceitável da borda
- Aparência de superfície necessária
- Parâmetros do laser
- Vazão do gás auxiliar
- Pressão no ponto de uso
- Requisitos de acabamento posterior
Para processos que realmente exigem níveis muito baixos de oxigênio residual, um gerador de nitrogênio com pureza de 99,99% pode ser avaliado.
No entanto, especificar por padrão a maior pureza disponível nem sempre é a opção mais eficiente. Uma pureza mais elevada pode influenciar a recuperação de nitrogênio, a produção do gerador e o consumo de ar comprimido.
O objetivo deve ser a menor pureza que atenda de forma consistente à qualidade de corte exigida.
A vazão é tão importante quanto a pureza
O corte a laser pode consumir grandes quantidades de gás auxiliar, especialmente ao cortar materiais mais espessos, utilizar bicos maiores ou operar várias máquinas simultaneamente.
Por esse motivo, o dimensionamento do gerador deve considerar tanto a demanda média quanto a demanda de pico.
Entre as informações importantes estão:
- Número de máquinas a laser
- Variedade de materiais
- Faixa típica de espessuras
- Diâmetro do bico
- Pressão de corte
- Vazão instantânea máxima
- Operação simultânea das máquinas
- Horas diárias de operação
Um sistema dimensionado apenas com base no consumo médio de nitrogênio pode ter dificuldades quando várias máquinas de corte exigem gás ao mesmo tempo.
Um tanque pulmão de nitrogênio pode ajudar a absorver picos de vazão de curta duração e estabilizar o fornecimento.
Os requisitos de pressão precisam de atenção específica
A pressão do gás auxiliar para corte a laser deve ser avaliada separadamente da pressão de entrada do ar comprimido no gerador PSA.
O catálogo PSA da Lingyu especifica uma pressão de entrada do ar comprimido de 0,5–0,8 MPa. Essa é uma condição do ar de alimentação do gerador e não deve ser interpretada como a pressão final do gás auxiliar disponível na máquina de corte a laser.
Se a máquina a laser exigir uma pressão mais elevada no ponto de uso, o sistema completo de fornecimento de nitrogênio pode precisar de aumento de pressão a jusante e armazenamento adequado de alta pressão.
Para mais informações relacionadas a essa configuração, consulte as soluções de geradores de nitrogênio para corte a laser.
Ar comprimido limpo e seco é importante
Um gerador PSA depende da qualidade do ar comprimido.
Umidade, óleo e contaminação por partículas podem afetar filtros, válvulas pneumáticas, CMS, analisadores e o desempenho do sistema de nitrogênio a longo prazo.
As especificações operacionais padrão dos sistemas PSA da Lingyu incluem:
- Temperatura do ar de entrada: ≤40 °C
- Pressão do ar de entrada: 0,5–0,8 MPa
- Pureza do nitrogênio: 95%–99,999%
- Ponto de orvalho do nitrogênio: ≤−40 °C
Portanto, a secagem e a filtragem adequadas devem ser incluídas no projeto do sistema.
Para instalações de corte a laser nas quais o tratamento integrado do ar comprimido seja útil, a Lingyu também oferece uma máquina combinada especial para tratamento de ar comprimido em corte a laser.
Monitoramento da pureza e da vazão em tempo real
A estabilidade da qualidade do gás é importante durante o corte contínuo.
Os sistemas PSA da Lingyu oferecem monitoramento em tempo real da pureza e da vazão do nitrogênio. A tela digital sensível ao toque pode exibir pressão, pureza do nitrogênio, vazão e estado operacional.
Se a pureza cair abaixo do valor de ajuste especificado, um alarme é ativado. Se a condição fora da especificação persistir, o sistema pode desligar automaticamente para proteção.
Isso é particularmente útil na produção com corte a laser, porque uma alteração não detectada na qualidade do nitrogênio pode afetar a consistência do corte.
Consumo de energia e demanda de ar comprimido
Uma parte importante do custo operacional do nitrogênio está relacionada à produção do ar comprimido necessário ao sistema PSA.
Portanto, comparar dois sistemas apenas pelo preço de aquisição do gerador de nitrogênio não é suficiente.
Os fabricantes devem comparar:
- Pureza necessária do nitrogênio
- Vazão de nitrogênio
- Consumo de ar comprimido
- Potência do compressor
- Perdas no secador e na filtragem
- Potência para aumento de pressão, quando aplicável
- Horas de operação
O projeto PSA da Lingyu utiliza um processo otimizado de equalização de pressão desigual que, segundo o catálogo, pode reduzir indiretamente o consumo total de energia em aproximadamente 5% nas condições de projeto especificadas.
Para uma abordagem mais ampla de dimensionamento e eficiência, consulte o guia de especificações de geradores de nitrogênio.
Nitrogênio gerado no local vs. nitrogênio fornecido externamente
Cilindros e nitrogênio líquido a granel podem ser opções práticas em algumas operações, especialmente quando a demanda é baixa ou irregular.
A geração no local torna-se mais atraente quando o consumo de nitrogênio é regular e a continuidade da produção é importante.
Uma comparação realista deve incluir:
- Preço do nitrogênio fornecido
- Aluguel de cilindros ou tanques
- Custos de transporte
- Requisitos de armazenamento
- Consumo de nitrogênio
- Eletricidade do compressor
- Manutenção do secador e dos filtros
- Manutenção do gerador
- Energia utilizada para aumento de pressão, quando necessário
Por esse motivo, afirmações como “retorno rápido sobre o investimento” ou “economia significativa” não devem ser tratadas como universais.
O resultado financeiro real depende do consumo específico da instalação e dos custos de energia. Uma comparação mais detalhada está disponível no guia sobre custos e retorno sobre o investimento de geradores de nitrogênio.
Onde a geração de nitrogênio no local é normalmente utilizada?
Os sistemas de nitrogênio para corte a laser podem ser relevantes em:
- Fabricação de chapas metálicas
- Processamento de aço inoxidável
- Fabricação de gabinetes elétricos
- Produção de componentes automotivos
- Fabricação de equipamentos de cozinha
- Produção de máquinas
- Fabricação de estruturas metálicas arquitetônicas
- Outras operações que exigem controle da oxidação da borda cortada
O sistema deve, em última análise, ser projetado de acordo com os equipamentos de laser e a carga real de produção, e não apenas com o nome do setor.
O que definir antes de selecionar um sistema?
Antes de solicitar um sistema de geração de nitrogênio, uma instalação de corte a laser deve definir a pureza necessária do nitrogênio, vazão de pico, pressão no ponto de uso, número de máquinas, faixa de materiais e espessuras, horas de operação, capacidade disponível do compressor, qualidade do ar comprimido e expansão futura prevista.
Esses valores permitem avaliar o gerador de nitrogênio, compressor, secador, filtragem, armazenamento intermediário, equipamentos de aumento de pressão e sistema de distribuição como uma solução completa.
Conclusão
A geração de nitrogênio para corte a laser pode proporcionar aos fabricantes maior controle sobre a disponibilidade de nitrogênio e, ao mesmo tempo, reduzir a dependência de gás fornecido externamente.
No entanto, a seleção correta do sistema exige mais do que simplesmente escolher o gerador com a maior pureza.
Pureza do nitrogênio, vazão, pressão no ponto de uso, qualidade do ar comprimido, armazenamento, monitoramento e consumo de energia devem ser considerados em conjunto.
Para aplicações de corte a laser, o melhor sistema de geração de nitrogênio é aquele que fornece de forma consistente a qualidade e a vazão de gás necessárias na máquina a laser, mantendo o custo operacional geral sob controle.